
Velocidad de Impresión ABS: Mejora Calidad y Eficiencia
¿Tienes problemas con la velocidad de impresión en ABS? Si imprimes demasiado rápido, pueden aparecer deformaciones; si vas demasiado lento, pierdes tiempo valioso. ¡Es momento de encontrar el equilibrio perfecto! Muchas personas que compran impresoras 3D utilizan la configuración predeterminada sin darse cuenta del nivel de control que tienen al ajustar los parámetros.
Si ya has hecho algunos cambios, sabrás que la velocidad de impresión influye en factores clave como la calidad, la suavidad y el acabado final. Lo ideal es encontrar una velocidad lo suficientemente rápida sin comprometer la calidad. Imprimir demasiado rápido puede resultar en piezas defectuosas, lo que supone una pérdida de tiempo, material y energía.
Afortunadamente, puedes ajustar la velocidad de impresión del ABS para lograr resultados óptimos. Al elegir una impresora 3D, es fundamental contar con una comunidad activa y amplias opciones de personalización. Marcas como Creality destacan en este aspecto, especialmente con impresoras 3D totalmente cerradas como la serie K2 o la serie K1, que ofrecen un entorno altamente configurable para adaptar los parámetros a tus necesidades.
Por qué es importante la velocidad de impresión en ABS
Al imprimir con ABS, hay tres factores clave que debes controlar: la adhesión de la primera capa, la integridad estructural de la pieza y la calidad superficial del resultado final.
ABS significa acrilonitrilo butadieno estireno. Se trata de un material compuesto por distintos tipos de plásticos que forman el filamento. Debido a sus propiedades térmicas, el ABS requiere un control cuidadoso de la velocidad de impresión. En primer lugar, necesita temperaturas más altas, lo que implica que el material tarda más en enfriarse. Esto afecta directamente cómo se adhieren las capas entre sí, por lo que imprimir demasiado rápido o demasiado lento puede causar problemas.
En cuanto a la adhesión de capas, la velocidad de impresión influye significativamente en cómo cada capa se une a la base y a las capas anteriores. A diferencia del PLA y el PETG, el ABS tarda más en enfriarse, lo que genera dos efectos principales: por un lado, las capas necesitan más tiempo para adherirse correctamente; por otro, a altas velocidades, las vibraciones de la impresora aumentan, lo que puede afectar negativamente la calidad de impresión.
Además, una mayor extrusión de material implica mayores requisitos de calentamiento y enfriamiento, así como extrusores más rápidos o sistemas de extrusión directa. Por ello, la velocidad de impresión recomendada para ABS suele ser más baja que para PLA o PETG. Generalmente, trabajar en un rango de 40–60 mm/s permite una mejor adhesión, un enfriamiento uniforme y reduce el riesgo de deformaciones (warping). Mantener capas uniformes mejora significativamente la calidad final de la pieza.
Por otro lado, el PLA requiere temperaturas de impresión más bajas y se enfría mucho más rápido. Un truco eficaz para aumentar la velocidad de impresión y reducir el warping es configurar el slicer para imprimir primero las capas internas y luego las externas.
Límites de Velocidad de Impresión en ABS

Rango típico
Incluso en marcas de alta velocidad, el rango base para imprimir ABS suele ser de 30–60 mm/s, siendo este el valor predeterminado en muchas impresoras, incluida la Creality Serie Ender. Incluso con impresoras de alta velocidad como Bambu X1 o Creality K2, el ABS generalmente se imprime dentro de este rango.
Factores que afectan los límites
- Temperatura del nozzle
La temperatura de extrusión del ABS suele situarse entre 220–250°C, superior a la del PLA. Por ello, una posible optimización es utilizar una boquilla más grande, siempre que sea compatible con la capacidad del hotend. En muchos casos, las limitaciones vienen dadas por el hardware, lo que lleva a algunos usuarios a mejorar componentes como el sistema de calentamiento o la boquilla.
Además, a diferencia de otros materiales, el ABS requiere cama caliente. Una temperatura de base entre 80–110°C mejora la adhesión de la primera capa y facilita un proceso de impresión más estable.
- Capacidades de la impresora
El mayor factor limitante de la velocidad de impresión es la propia impresora. Por ejemplo, algunas utilizan extrusores de tipo directo o Bowden, lo que influye en la capacidad para imprimir capas más rápido. Además, características adicionales como ventiladores, cámaras cerradas o la calidad de la cama también determinan lo que puedes o no puedes hacer.
- Riesgos de imprimir demasiado rápido
Es muy probable que si imprimes ABS demasiado rápido, el resultado no sea bueno. Pueden aparecer deformaciones (warping) o hilos (stringing). El ABS es especialmente propenso a estos problemas debido al enfriamiento irregular, la mala adhesión entre capas y la falta de unión estructural.
- Riesgos de imprimir demasiado lento
Tampoco es recomendable imprimir demasiado lento. El ABS puede sobrecalentarse y degradarse, arruinando el material. Además, imprimir durante demasiadas horas aumenta significativamente los costes, por lo que no es una opción eficiente.
Si te enfrentas a estas limitaciones, considera actualizar a una impresora más moderna. Por ejemplo, una impresora cerrada como la K1 con cama caliente puede imprimir ABS y ASA hasta 275°C y alcanzar velocidades de hasta 300 mm/s con configuraciones optimizadas, lo que supone una mejora notable.
Otras consideraciones clave para imprimir ABS
1. Enclosure (cámara cerrada)
Utilizar una carcasa cerrada ayuda a mantener una temperatura interna estable, reduciendo los problemas de enfriamiento rápido y mejorando la calidad sin sacrificar velocidad.
2. Minimizar la ventilación
Para obtener mejores resultados con ABS, es recomendable usar poca o ninguna ventilación. El enfriamiento rápido afecta negativamente al material, por lo que incluso cubrir el ventilador puede ser útil.
3. Adhesión a la cama
El tipo de superficie de impresión es fundamental. Se recomiendan láminas PEI, slurry de ABS o camas de vidrio de Creality. Estas opciones ofrecen mejor adhesión y distribución uniforme del calor.
4. Postprocesado
Si imprimes a alta velocidad y la calidad no es perfecta, el postprocesado puede ayudarte. Técnicas como el alisado con acetona o el lijado permiten mejorar el acabado final.
5. Consejo práctico
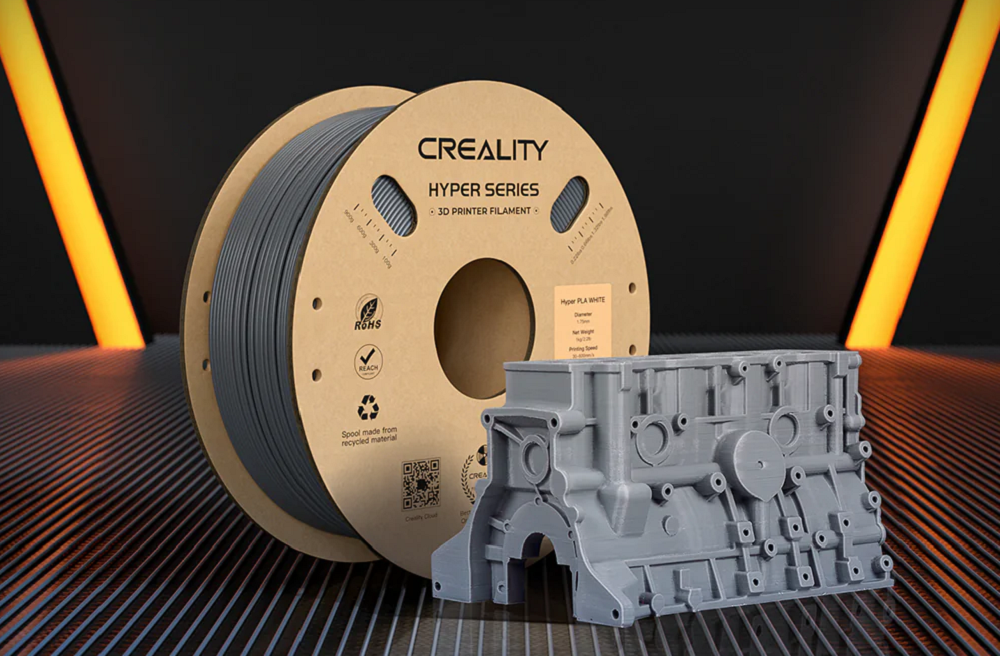
La clave es equilibrar la velocidad con todos estos factores. Si aumentas la velocidad, utiliza una carcasa cerrada, una buena cama caliente y materiales de alta calidad como ABS de alta velocidad (Creality Hyper ABS) para lograr resultados consistentes.
Optimización de la velocidad de impresión ABS en impresoras Creality
La serie K de Creality es muy popular, y los ajustes recomendados para modelos comunes son una velocidad de impresión de 40 mm/s, una boquilla a 240°C y una cama caliente a 100°C. Si añades una carcasa cerrada (enclosure), obtendrás resultados óptimos incluso a mayor velocidad. El hardware de Creality incluye placas base silenciosas y mejoras en el hotend que permiten imprimir ABS incluso en modelos más antiguos.
Errores comunes a evitar
Imprimir ABS demasiado rápido sin enclosure
Esto suele provocar problemas de enfriamiento y mala adhesión entre capas, lo que resulta en una calidad deficiente.
Configuración de retracción
La retracción es clave antes de empezar a imprimir. Ignorar estos ajustes puede provocar “stringing” (hilos). Si es leve, puede corregirse con postprocesado, pero un exceso puede arruinar completamente la pieza. Cada hilo representa material desperdiciado. En pruebas con una retracción de 4 mm en Ender 3, se ha observado una reducción significativa del stringing en movimientos entre puntos separados.
Preparación inadecuada de la cama
Una buena preparación implica una temperatura adecuada para evitar que la pieza se despegue. Si esto ocurre, tendrás que detener la impresión, lo que supone pérdida de material y energía. Una cama caliente correctamente configurada ayuda a evitar este problema.
Conclusión
Las impresoras personalizadas y los filamentos ABS optimizados pueden alcanzar velocidades impresionantes. Aunque la mayoría de impresoras trabajan entre 30–60 mm/s, es posible mejorar significativamente el rendimiento con algunos ajustes. Superficies de impresión mejoradas y camas calefactadas ayudan a mejorar la adhesión de la primera capa y reducen el warping. Otros factores clave incluyen el uso de enclosure y la optimización de la retracción.
¿Listo para dominar la impresión en ABS? Descubre los filamentos y las impresoras Creality en la tienda oficial. Y si ya tienes experiencia, comparte tus consejos con la comunidad.
Relacionado

Cómo mejorar la calidad de impresión del Creality K2

Nueva Creality Falcon T1: Todo lo que necesitas saber
