

Stringing beim 3D-Druck beheben: Ursachen, Einstellungen und Tipps zur Vorbeugung
Wenn du schon einmal ein Modell vom 3D-Drucker genommen und feine Filamentfäden zwischen verschiedenen Bereichen des Bauteils gesehen hast, bist du wahrscheinlich auf ein Problem gestoßen, das als Stringing beim 3D-Druck bekannt ist. Häufig wird es auch als Oozing oder “haarige Drucke” bezeichnet. Es gehört zu den häufigsten Problemen beim FDM-3D-Druck, lässt sich aber meist recht einfach beheben, sobald die Ursache klar ist.
In diesem Leitfaden erklären wir, was Stringing ist, warum es entsteht, wie du die Retract-Einstellungen optimierst und was du tun kannst, wenn deine 3D-Drucke Fäden, Materialaustritt oder kleine Filamentreste zwischen einzelnen Bereichen zeigen.
Was ist Stringing beim 3D-Druck?
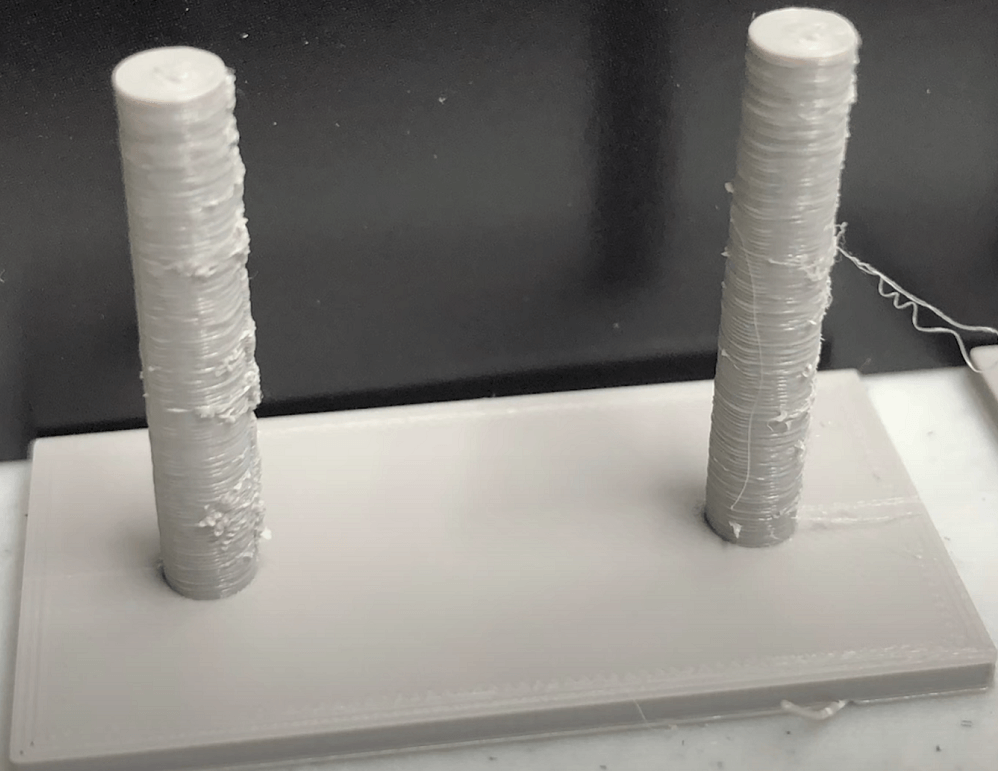
Stringing, auch Oozing genannt, entsteht, wenn geschmolzenes Filament aus der Düse austritt, während sich der Druckkopf zwischen zwei Punkten des Modells bewegt, ohne aktiv zu drucken. Das überschüssige Material wird dabei zu dünnen Fäden gezogen, die wie Spinnweben zwischen den gedruckten Bereichen hängen bleiben.
Dieses Problem tritt besonders häufig beim FDM-3D-Druck auf, vor allem bei Materialien wie PLA und PETG. Leichtes Stringing zerstört einen Druck nicht unbedingt, lässt die Oberfläche aber unordentlich wirken und erfordert oft Nacharbeit durch Schneiden, Entfernen oder Schleifen.
Kurz gesagt: Oozing beschreibt allgemein unerwünschtes Auslaufen von Filament, während Stringing speziell die dünnen, haarähnlichen Fäden zwischen einzelnen Bereichen meint.
Was ist der Unterschied zwischen dünnem und dickem Stringing?

Dünnes Stringing sieht aus wie feine Haare und entsteht meist durch leichtes Oozing, eine etwas zu hohe Temperatur oder zu geringe Retraktion. Dickes Stringing bildet deutlichere Fäden, Klumpen oder Materialreste und hängt häufig mit zu hoher Temperatur, deaktivierter Retraktion, feuchtem Filament oder zu langsamen Travel-Bewegungen zusammen.
Was verursacht Stringing beim 3D-Druck?
Die häufigste Ursache ist, dass Filament während der Leerfahrten aus der Düse austritt. Dabei bewegt sich der Druckkopf, ohne Material gezielt zu extrudieren. Meist gibt es nicht nur einen einzigen Grund. Stringing entsteht häufig durch eine Kombination aus Temperatur, Retraktion, Filamentqualität, Feuchtigkeit und Slicer-Einstellungen.
1. Falsche oder unzureichende Retract-Einstellungen
Die Retract-Einstellungen gehören zu den wichtigsten Faktoren beim Stringing. Beim Retract zieht der Extruder das Filament vor einer Leerfahrt leicht zurück, um den Druck in der Düse zu reduzieren.
Ist die Retract-Distanz zu niedrig oder die Retract-Geschwindigkeit zu langsam, wird das geschmolzene Filament nicht ausreichend zurückgezogen. Dadurch kann es während der Bewegung aus der Düse tropfen.
2. Zu hohe Drucktemperatur
Wenn die Düsentemperatur zu hoch ist, wird das Filament zu flüssig und tritt leichter aus. Das kann zu Fäden, Tropfen oder kleinen Materialklumpen führen, besonders bei Filamenten wie PETG und TPU.
3. Feuchtes Filament
Einige Filamente wie PETG, TPU oder Nylon nehmen Feuchtigkeit aus der Luft auf. Wird feuchtes Filament in der Düse erhitzt, verwandelt sich das Wasser in Dampf. Dadurch entstehen Blasen, die geschmolzenes Material unkontrolliert aus der Düse drücken können. Das Ergebnis sind Fäden, Knackgeräusche, Blasen und eine ungleichmäßige Oberfläche.
4. Langsame oder lange Travel-Bewegungen
Je länger die Düse zwischen zwei Bereichen des Modells unterwegs ist, desto mehr Zeit hat das geschmolzene Filament, aus der Düse zu treten. Höhere Travel-Geschwindigkeiten können diesen Effekt reduzieren, weil die Düse kürzer über offenen Bereichen unterwegs ist.
5. Verschmutzte oder teilweise verstopfte Düse
Eine verschmutzte, abgenutzte oder teilweise verstopfte Düse kann den Druck im Hotend verändern und zu instabiler Extrusion führen. Dadurch entstehen leichter Oozing, Fäden und Materialreste. Auch Hardwareprobleme, eine verschlissene Düse oder schlechte Kalibrierung können das Problem verstärken.
So behebst und vermeidest du Stringing beim 3D-Druck

Wenn deine Drucke feine Fäden oder klebrige Rückstände zwischen den Bereichen zeigen, ist das kein Grund zur Sorge. In den meisten Fällen reichen einige gezielte Einstellungen aus, um das Ergebnis deutlich zu verbessern.
1. Vorab einen Stringing-Test drucken
Bevor du viele Einstellungen gleichzeitig änderst, solltest du ein Stringing-Testmodell drucken. Diese Modelle bestehen meist aus mehreren kleinen Türmen mit Abstand zueinander. Wenn sich die Düse zwischen den Türmen bewegt, werden Filamentfäden schnell sichtbar.
Am Testergebnis erkennst du, ob du eher Retraktion, Temperatur, Travel-Geschwindigkeit oder Filamenttrocknung anpassen musst. Nach jeder Änderung kannst du den Test erneut drucken und prüfen, ob sich die Einstellungen verbessert haben.
2. Retraktion und Temperatur anpassen
Retraktion und Düsentemperatur sind zwei der wichtigsten Stellschrauben gegen Stringing.
- Retraktion aktivieren: Stelle sicher, dass Retract im Slicer eingeschaltet ist.
- Retract-Distanz: Teste etwa 1–2 mm bei Direct-Drive-Extrudern und 4–6 mm bei Bowden-Systemen.
- Retract-Geschwindigkeit: Beginne mit ungefähr 25–45 mm/s. Die Geschwindigkeit sollte hoch genug sein, um Filament zurückzuziehen, aber nicht so hoch, dass das Filament beschädigt oder blockiert wird.
- Temperatur senken: Wenn deine Drucke Fäden zeigen, reduziere die Düsentemperatur in 5-°C-Schritten, bis sich das Stringing verbessert. Gehe jedoch nicht zu weit nach unten, sonst können Unterextrusion oder schlechte Schichthaftung entstehen.
Diese kleinen Anpassungen entfernen meist den Großteil der feinen “Spinnweben” im Druck. Für stabilere Ergebnisse bei verschiedenen Materialien kannst du auch die 3D-Drucker im Creality Deutschland Store entdecken.
3. Filament richtig trocknen und lagern
Feuchtes Filament ist eine sehr häufige Ursache für Oozing und Stringing. Wenn die Feuchtigkeit in der Düse verdampft, kann sie geschmolzenes Material unkontrolliert herausdrücken.
- Filament trocknen: Nutze eine Filament-Trockenbox oder einen speziellen Filamenttrockner. Bei PLA reicht häufig mehrstündiges Trocknen bei niedriger Temperatur, wobei immer die Herstellerangaben zu beachten sind.
- Richtig lagern: Bewahre Spulen in luftdichten Boxen mit Silicagel-Beuteln auf, um Feuchtigkeitsaufnahme zu reduzieren.
Das ist besonders wichtig bei PLA, PETG, TPU und Nylon, da diese Materialien Feuchtigkeit aufnehmen können. Passende Materialien findest du in der Kategorie 3D-Drucker-Filamente von Creality.
4. Travel- und Slicer-Einstellungen optimieren
Dein Slicer bietet mehrere nützliche Funktionen, um das Auslaufen während Leerfahrten zu reduzieren.
- Travel-Geschwindigkeit erhöhen: Werte wie 150–200 mm/s können helfen, die Zeit zu verringern, in der sich die Düse über offenen Bereichen befindet.
- Combing Mode: Die Düse bewegt sich möglichst innerhalb bereits gedruckter Bereiche und vermeidet offene Lücken.
- Außenwände nicht überqueren: Diese Option reduziert unnötige Bewegungen über sichtbare Bereiche und kann Fäden auf der Oberfläche vermeiden.
- Wipe oder Coast: Diese Einstellungen verringern den Druck in der Düse am Ende einer Extrusion und reduzieren dadurch nachlaufendes Material.
Zusammen können diese Einstellungen die Oberflächenqualität deiner Drucke deutlich verbessern.
5. Tipps je nach Material
Jedes Filament verhält sich etwas anders. Deshalb lohnt es sich, die Einstellungen an das jeweilige Material anzupassen.
- PLA: empfindlich gegenüber Temperatur und Feuchtigkeit. Häufig liegt der Druckbereich um 190–210 °C, abhängig von Marke, Farbe und Geschwindigkeit.
- PETG: von Natur aus klebriger und stärker zu Stringing neigend. Eine etwas niedrigere Temperatur, gut getrocknetes Filament und passende Retraktion helfen oft.
- TPU: flexibel und weich. Zu viel Retraktion kann zu Verstopfungen führen, daher sind moderate Einstellungen wichtig.
- ABS: weniger anfällig für Stringing als PETG, aber zu hohe Temperaturen können trotzdem leichtes Oozing verursachen.
Ein kurzer Retract-Test ist die beste Methode, um vor größeren Drucken den richtigen Kompromiss zu finden.
6. Regelmäßige Wartung und langfristige Vorbeugung
Gute Wartungsgewohnheiten helfen ebenfalls, Stringing langfristig zu vermeiden.
- Hardware bei Bedarf verbessern: Ein Direct-Drive-Extruder kann die Filamentkontrolle verbessern, besonders bei flexiblen Materialien. Ein All-Metal-Hotend kann für Hochtemperaturfilamente sinnvoll sein.
- Düse und Hotend reinigen: Entferne regelmäßig Rückstände mit einer Messingbürste oder führe bei Bedarf einen Cold Pull durch.
- Hochwertiges Filament verwenden: Unregelmäßiger Durchmesser, Feuchtigkeit oder inkonsistente Additive können Oozing begünstigen.
Mit einem gut kalibrierten Drucker, sauberer Düse und trockenem Filament sollte Stringing eher selten auftreten und nicht zum ständigen Ärgernis werden.
FAQ zu Stringing beim 3D-Druck
1. Ist dickes Stringing etwas anderes als normales Stringing?
Ja. Dünnes Stringing sieht eher wie feine Spinnweben aus, während dickes Stringing größere Fäden, Klumpen oder Materialreste bildet. Es hängt häufig mit zu hoher Temperatur, Überextrusion, feuchtem Filament, deaktivierter Retraktion oder Hardwareproblemen zusammen.
2. Wie entferne ich Stringing von fertigen 3D-Drucken?
Feine Fäden lassen sich mit Pinzette, Seitenschneider oder kleiner Schere entfernen. Eine Heißluftpistole auf niedriger Stufe kann sehr dünne Fäden vorsichtig schrumpfen oder entfernen. Danach kann feines Schleifpapier helfen, die Oberfläche zu glätten. Bei ABS kann auch Acetondampfglättung funktionieren, sollte aber nur vorsichtig und bei guter Belüftung durchgeführt werden.
3. Welche Einstellung sollte ich zuerst ändern?
Prüfe zuerst, ob Retraktion aktiviert ist, und optimiere dann Retract-Distanz und Retract-Geschwindigkeit. Danach kannst du die Düsentemperatur in 5-°C-Schritten senken. Wenn das Problem bleibt, solltest du das Filament trocknen und die Travel-Einstellungen prüfen.
4. Warum verursacht PETG mehr Stringing als PLA?
PETG ist klebriger und zäher als PLA, wodurch es bei Leerfahrten leichter Fäden zieht. Außerdem kann PETG Feuchtigkeit aufnehmen, was Oozing verstärkt. Trockenes Filament, eine leicht niedrigere Temperatur und gut abgestimmte Retraktion helfen meist deutlich.
Fazit
Stringing sieht unschön aus, gehört aber zu den am einfachsten zu lösenden Problemen im 3D-Druck. Entscheidend ist, die Ursache zu erkennen: zu hohe Temperatur, unzureichende Retraktion, feuchtes Filament, langsame Travel-Bewegungen oder eine verschmutzte Düse.
Mit passenden Slicer-Einstellungen, regelmäßiger Wartung und hochwertigem, trocken gelagertem Filament werden deine Drucke sauberer, glatter und professioneller. Im Jahr 2026 bleibt die Kombination aus gut kalibriertem Drucker, richtigem Material und sinnvoller Lagerung der beste Weg zu konstant guten Ergebnissen.
Auch interessant

3D-Druck-Dateien: Formate, kostenlose Downloads und eigene Dateien erstellen

3D-Druck für Anfänger: In 5 Schritten zum ersten erfolgreichen Druck

Warum viele Mehrfarb-3D-Drucker weniger farbig sind als gedacht
