

Creality-Serie: K1 / K1 Max-Druckparametereinstellungen
Creality K1 und K1 Max gelten als die Flaggschiffe von Creality und wurden im April 2023 veröffentlicht. Mit einer beeindruckenden maximalen Geschwindigkeit von 600 mm/s und einer Acceleration von 20000 mm/s² gewährleisten sie schnelle und präzise Drucke. Der Hotend ermöglicht einen maximalen Durchfluss von 32 mm³/s und unterstützt eine Vielzahl von Filamenten, darunter ABS, PLA, PETG, TPU und mehr.
In diesem Artikel werden wir umfassend die Druckparameter-Einstellungen der K1-Serie vorstellen, um Benutzern bei der Lösung von Druckproblemen zu helfen und ihnen zu ermöglichen, perfektere Werke zu schaffen. Die Creality K1-Serie unterstützt die folgenden Filamente.
| Creality K1-Serie Filamente | ||
| Kompatible Filamentdurchmesser | 1.75mm | |
| Hyper-Speed Filamente | ABS/Hyper-Speed PLA | |
| Standardfilamente | PLA/PETG/PET | |
| Flexible Filamente | TPU | |
| Festigkeitsfilamente | PA/ABS/ASA/PC | |
| Verschleißfeste Filamente | PLA-CF/PA-CF/PET-CF | |
Nun, lassen Sie uns die Druckparameter-Einstellungen für den K1 Max Schritt für Schritt durchgehen, wie folgt:
1. Einstellungen für das Schneiden
- Öffnen Sie den offiziellen Slicer Creality Print in der Version 4.3.6.6220 oder einer neueren Version.
- Wählen Sie den Drucker K1 Max aus.
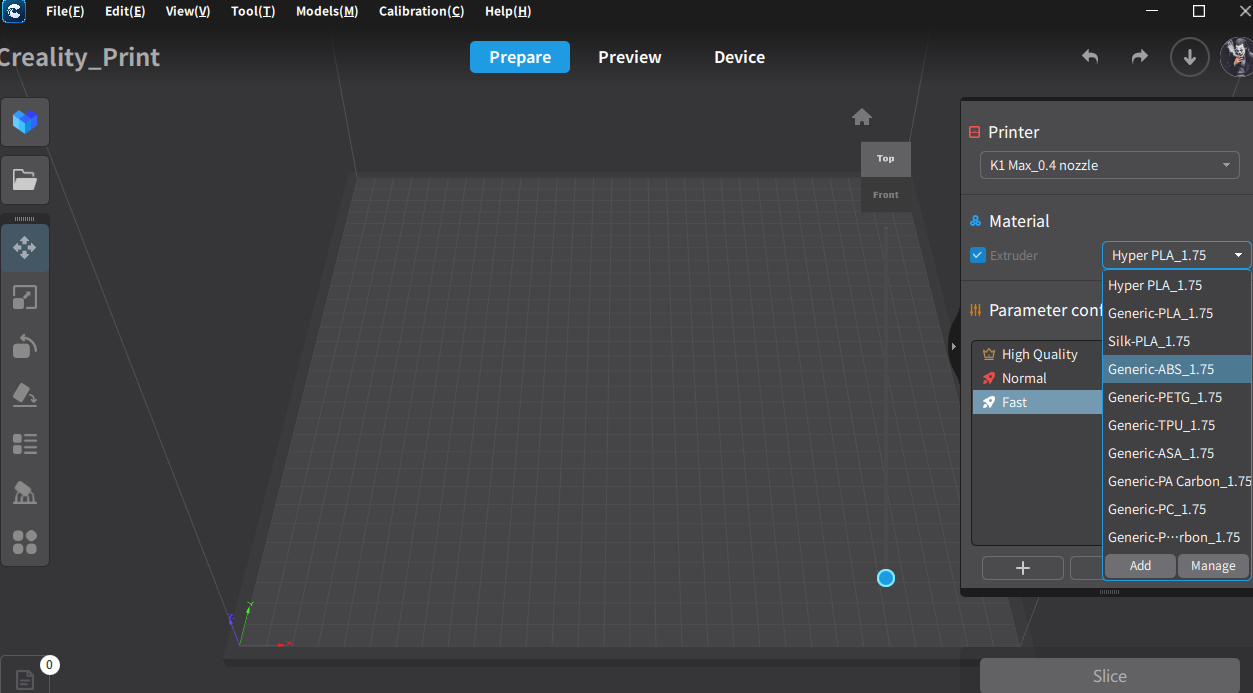
- Im Filamentbereich oben rechts auf der Benutzeroberfläche wählen Sie "Allgemeines Filament" (Für Versionen vor 4.3.6 ist es mit "generisch" versehen).
Beispiel:
- Wenn Sie mit ABS drucken, wählen Sie "Allgemeines ABS" aus der Filamentliste und klicken Sie auf "Slice"
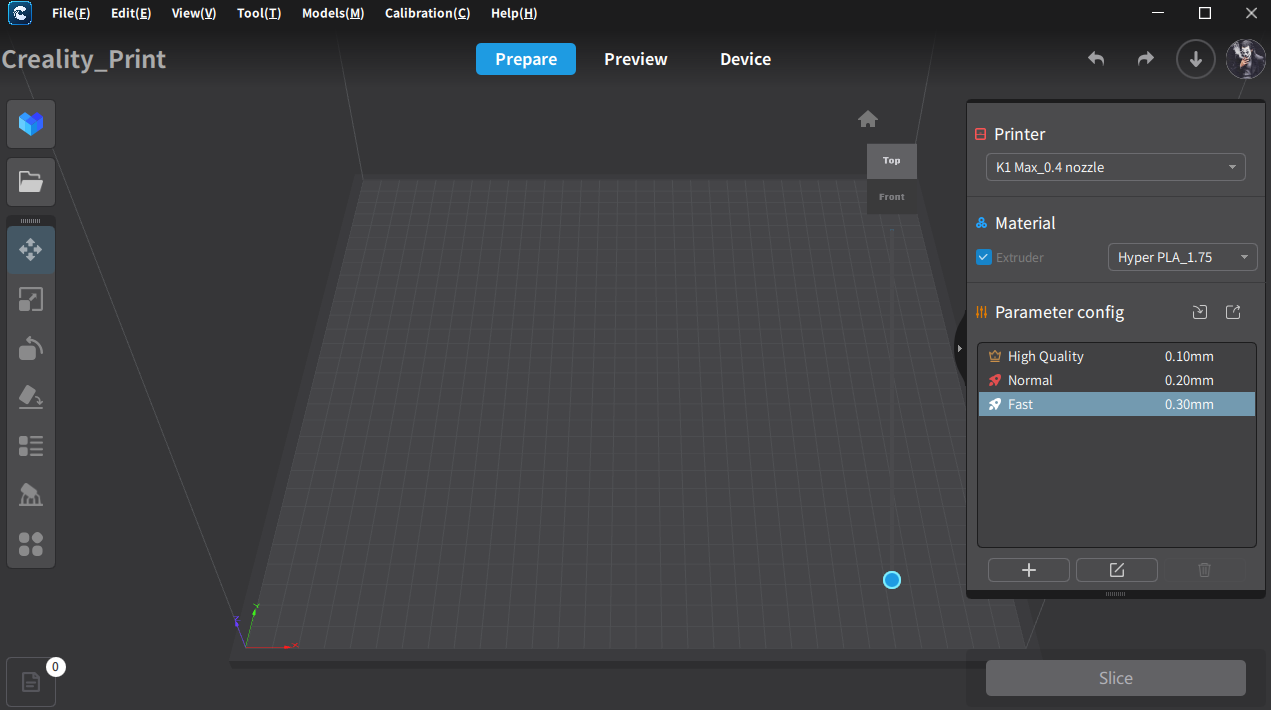
- Beim Drucken mit Hyper PLA wählen Sie "Hyper PLA" aus der Filament liste aus und klicken Sie auf "Slice".
- Wenn Sie mit Silk PLA drucken, wählen Sie "Silk-PLA" aus der Filamentliste und klicken Sie auf "Slice".
2. Vorbereitung für den Druck
2.1 Reinigen der Bauplatte
Falls die Bauplatte verschmutzt ist, möglicherweise durch Kontamination durch Hand Schweiß, reinigen Sie sie mit Geschirrspülmittel und Wasser oder wischen Sie sie mit Alkohol ab.
Wenn der Klebstoff zu dick aufgetragen wurde oder wenn Sie mehrmals gedruckt haben, reinigen Sie die Bauplatte bitte mit Wasser.
2.2 Gewährleistung einer ordnungsgemäßen Klebstoffanwendung
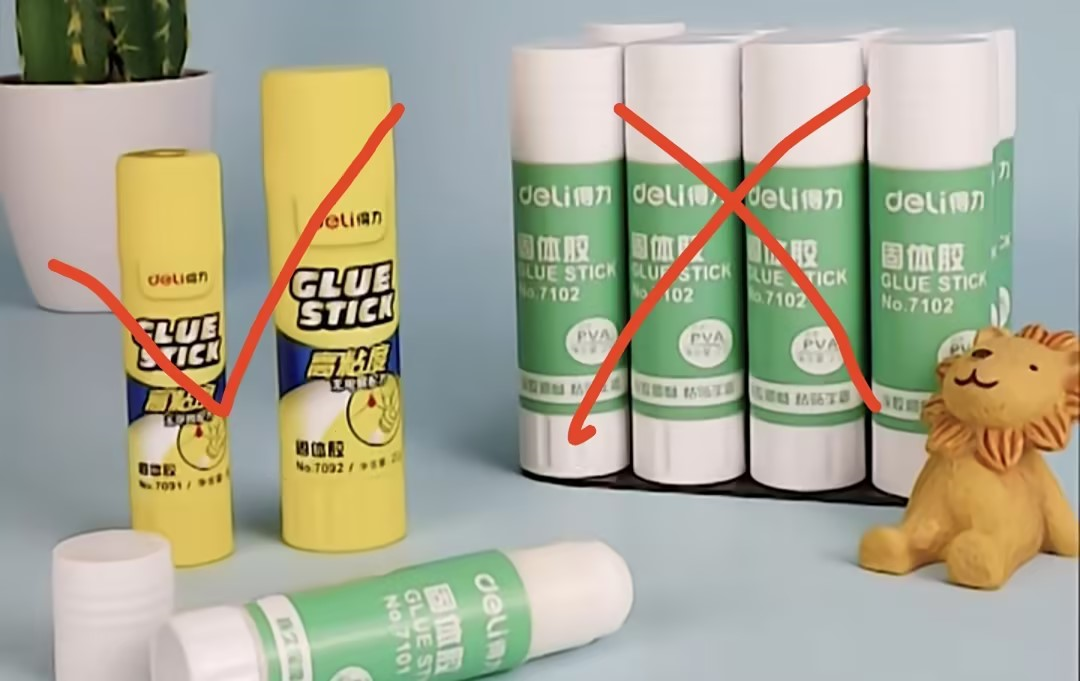
Verwenden Sie den richtigen Klebestift. Die Maschine wird mit einem Klebestift geliefert, oder Sie können den gelben Klebestift von Deli verwenden. Vermeiden Sie die Verwendung von grünen Deli-Klebestiften.
Tragen Sie eine dünne Schicht Klebestift auf die Bauplatte auf.
2.3 Bestätigung der Notwendigkeit für die Druckkalibrierung
Die Druckkalibrierung umfasst automatisches Bettleveling, Kalibrierung der Flussrate und Funktionen zur Erkennung der ersten Schicht (Die Funktionen zur Kalibrierung der Flussrate/Erkennung der ersten Schicht sind standardmäßig deaktiviert).
Wenn dies nicht überprüft wird, werden automatisches Bettleveling, Flussratenkalibrierung und Erkennung der ersten Schicht nicht durchgeführt.
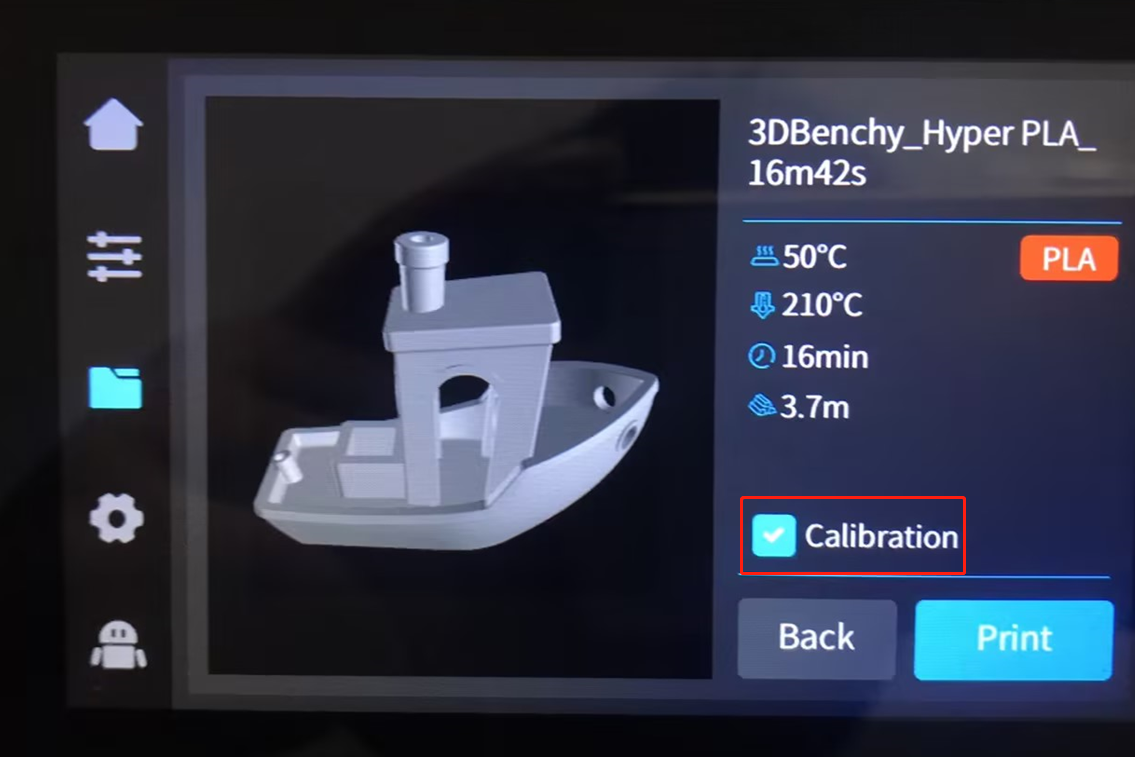
FAQs zur Druckkalibrierung
Wann muss die Druckkalibrierung ausgewählt werden?
- Beim Wechseln zu einem Filament, das sich von dem des vorherigen Drucks unterscheidet, z.B. Wechsel von PLA im vorherigen Druck zu ABS (unterschiedliche Betttemperatur, Unterschiede in den Leveling-Daten).
- Wenn die Maschine verschoben wurde.
- Nach einem Firmware-Upgrade.
Wann ist keine Druckkalibrierung erforderlich?
- Beim erneuten Drucken desselben Modells, das zuvor erfolgreich war.
- Beim Drucken eines relativ kleinen Modells, das sich in der Mitte der Bauplatte befindet.
3. Während des Drucks
Wenn Sie mit technischen Materialien wie ABS/ASA drucken, wird empfohlen, den Gehäuselüfter manuell auszuschalten.
4. Empfohlene Filamentparameter für die K1-Serie
Offiziell empfohlene Filamentparameter
| Tabelle der universellen Filamentparameter für die K1-Serie Maschine | ||||||
|
Filamente |
Düsentemperatur |
Betttemperatur |
Optimale |
Maximaler Volumenstrom |
Modellkühlung |
Zusatzkühlung |
| Hyper PLA | 220 °C | 45 °C | 300 mm/s | 23 mm³/s | 100% | 80% |
| CR-PLA | 230 °C | 45 °C | 150 mm/s | 20 mm³/s | 100% | 80% |
| PLA-silk | 230 °C | 45 °C | 120 mm/s | 10 mm³/s | 100% | 80% |
| Generic PLA | 230 °C | 45 °C | 200 mm/s | 18 mm³/s | 100% | 80% |
| Generic PETG | 250 °C | 70 °C | 120 mm/s | 9 mm³/s | 80% | 0% |
| Generic ABS | 260 °C | 100 °C | 250 mm/s | 20 mm³/s | 70% | 0% |
| Generic TPU | 230 °C | 50 °C | 50 mm/s | 3.5 mm³/s | 100% | 70% |
| CR-PLA Carbon | 220 °C | 45 °C | 150 mm/s | 11 mm³/s | 100% | 0% |
| CR-PA Carbon | 250 °C | 100 °C | 120 mm/s | 10 mm³/s | 80% | 0% |
| Generic ASA | 260 °C | 100 °C | 150 mm/s | 15 mm³/s | 80% | 0% |
| Generic PC | 260 °C | 100 °C | 120 mm/s | 10 mm³/s | 80% | 0% |
Tipps:
1. Die maximale Druckgeschwindigkeit des Filaments hängt von den Materialeigenschaften ab und sollte auf den Empfehlungen des Materialherstellers und der offiziellen Slicer-Softwarekonfiguration basieren.
2. Es wird empfohlen, vor dem Drucken gleichmäßig festen Kleber auf das Druckbett aufzutragen, um die Haftung der ersten Schicht zu verbessern.
3. Für feuchtigkeitsempfindliche Materialien wie PA/PA-CF/TPU wird empfohlen, sie vor dem Drucken zu trocknen oder in einer trockenen Umgebung zu lagern.
4. Bei nicht-offiziellem Filament wählen Sie bitte generische Filamentparameter in der Slicer-Software aus.
5. Es wird empfohlen, offizielles Hochgeschwindigkeits-Filament für eine bessere Druckqualität zu verwenden.
Lesen Sie weiter, wenn Sie interessiert sind:
Auch interessant

Warum zwischen Tempo und Details wählen? K3 Multi-Düsen-Druck erklärt

Creality K2: Druckqualität verbessern – Anleitung

Creality Ender-Serie FDM 3D Drucker im Vergleich
