
Creality K2 Plus Filamenteinstellungen für optimale Druckqualität
Der Creality K2 Plus ist seit über einem Jahr auf dem Markt. Als Hochgeschwindigkeits-3D-Drucker bietet er ein großzügiges Bauraumvolumen von 350 × 350 × 350 mm und eignet sich ideal für professionelle Anwender sowie kleine Fertigungsbetriebe. Die Mehrfarb-Druckfunktion erhöht zusätzlich die Flexibilität bei großen und komplexen Projekten.
Für optimale Druckergebnisse ist eine präzise Einstellung der Filamentparameter entscheidend, darunter Düsentemperatur, Heizbett-Temperatur und Kühlung. Unterschiedliche Materialien erfordern unterschiedliche Konfigurationen.
Dieser Leitfaden enthält empfohlene Filamenteinstellungen für den K2 Plus, um verschiedene Materialien effizient zu verarbeiten und eine gleichbleibend hohe Druckqualität zu erzielen.
Creality K2 Plus Empfohlene Filamenteinstellungen
| Parameter | Hyper PLA | ENDER FAST PLA | Hyper ABS | Hyper PLA-CF | HP ASA | Hyper PETG | HP-TPU | CR-TPU | CR-PETG | CR-ABS | CR-PLA | CR-Silk |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Nozzle Temp (℃) | 220 | 220 | 260 | 220 | 260 | 240 | 220 | 220 | 240 | 260 | 220 | 220 |
| Hotbed Temp (℃) | 50 | 50 | 80 | 50 | 90 | 70 | 40 | 40 | 70 | 100 | 50 | 50 |
| Cavity Temp (℃) | 35 | 35 | 50 | 35 | 50 | 35 | 35 | 35 | 35 | 60 | 35 | 35 |
| Pressure Advance | 0.04 | 0.04 | 0.03 | 0.04 | 0.04 | 0.05 | 0.4 | 0.34 | 0.07 | 0.04 | 0.04 | 0.04 |
| Maximum Volume Velocity (mm³/s) | 23 | 23 | 23 | 23 | 14 | 23 | 3 | 2 | 12 | 18 | 18 | 10 |
| Flow Ratio | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 0.98 | 1 | 1.02 | 0.95 | 0.95 | 0.95 | 0.95 |
| Cooling Fan (Min/Max) % | 100/100 | 100/100 | 10/60 | 100/100 | 10/40 | 40/80 | 100/100 | 100/100 | 40/80 | 10/60 | 100/100 | 100/100 |
| (Min/Max) Layer Time (s) | 100/4 | 100/6 | 30/12 | 100/8 | 40/10 | 30/8 | 100/8 | 100/8 | 30/8 | 30/12 | 100/4 | 100/4 |
| Cooling Overhang Threshold Value (%) | 50 | 50 | 25 | 50 | 25 | 25 | 95 | 95 | 25 | 25 | 50 | 50 |
| Overhang Fan Speed (%) | 100 | 100 | 80 | 100 | 100 | 100 | 100 | 100 | 100 | 80 | 100 | 100 |
| Parameter | CR-PLA Matte | CR-PLA Fluo | EN PLA+ | Generic PLA | Generic ABS | Generic TPU | Generic PETG | Generic Silk | Generic HIPS | Generic PC | Generic ASA |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Nozzle Temp (℃) | 220 | 220 | 220 | 220 | 260 | 220 | 240 | 220 | 240 | 260 | 260 |
| Hotbed Temp (℃) | 50 | 50 | 50 | 50 | 100 | 40 | 70 | 50 | 100 | 110 | 90 |
| Cavity Temp (℃) | 35 | 35 | 35 | 35 | 50 | 35 | 35 | 35 | 50 | 50 | 50 |
| Pressure Advance | 0.04 | 0.04 | 0.04 | 0.04 | 0.06 | 0.3 | 0.1 | 0.04 | 0.05 | 0.03 | 0.04 |
| Maximum Volume Velocity (mm³/s) | 18 | 18 | 14 | 14 | 16 | 2 | 9 | 8 | 10 | 18 | 14 |
| Flow Ratio | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 1 | 0.95 | 0.98 | 0.95 | 0.95 | 0.95 |
| Cooling Fan (Min/Max) % | 100/100 | 100/100 | 100/100 | 100/100 | 10/60 | 100/100 | 40/80 | 100/100 | 30/80 | 10/60 | 10/70 |
| (Min/Max) Layer Time (s) | 100/4 | 100/4 | 100/4 | 100/6 | 30/12 | 100/8 | 30/8 | 80/8 | 30/10 | 30/12 | 40/8 |
| Cooling Overhang Threshold Value (%) | 50 | 50 | 50 | 50 | 25 | 95 | 25 | 50 | 10 | 25 | 25 |
| Overhang Fan Speed (%) | 100 | 100 | 100 | 100 | 80 | 100 | 90 | 100 | 80 | 80 | 80 |
Vorsichtsmaßnahmen
1. Trocknungsprozess
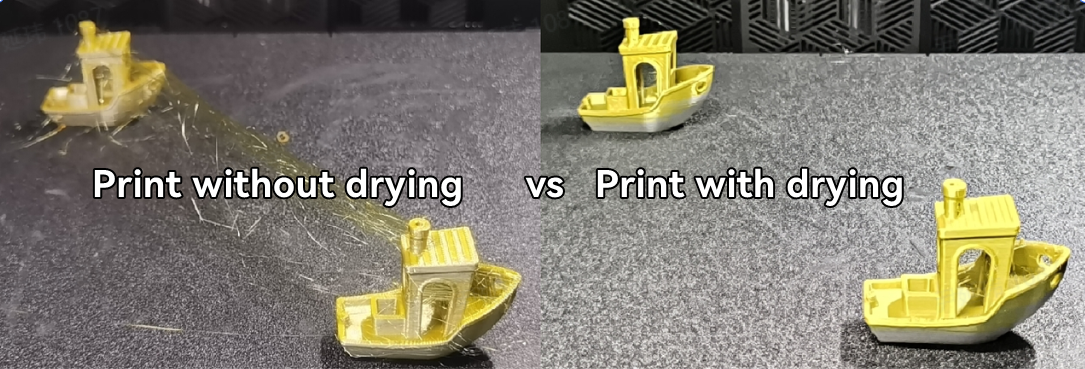
Stellen Sie sicher, dass die Filamente vor und während des Drucks getrocknet werden, um die Druckqualität zu verbessern – insbesondere bei Materialien wie PETG, TPU, CR-Silk, CR-PLA Matte, ENDER FAST PLA und PA (Nylon). Detaillierte Trocknungsschritte finden Sie im Creality Leitfaden zur Filamenttrocknung. Eine korrekte Trocknung verhindert feuchtigkeitsbedingte Druckfehler und verbessert die Gesamtleistung.
2. Vermeidung von Verzug und Rissbildung
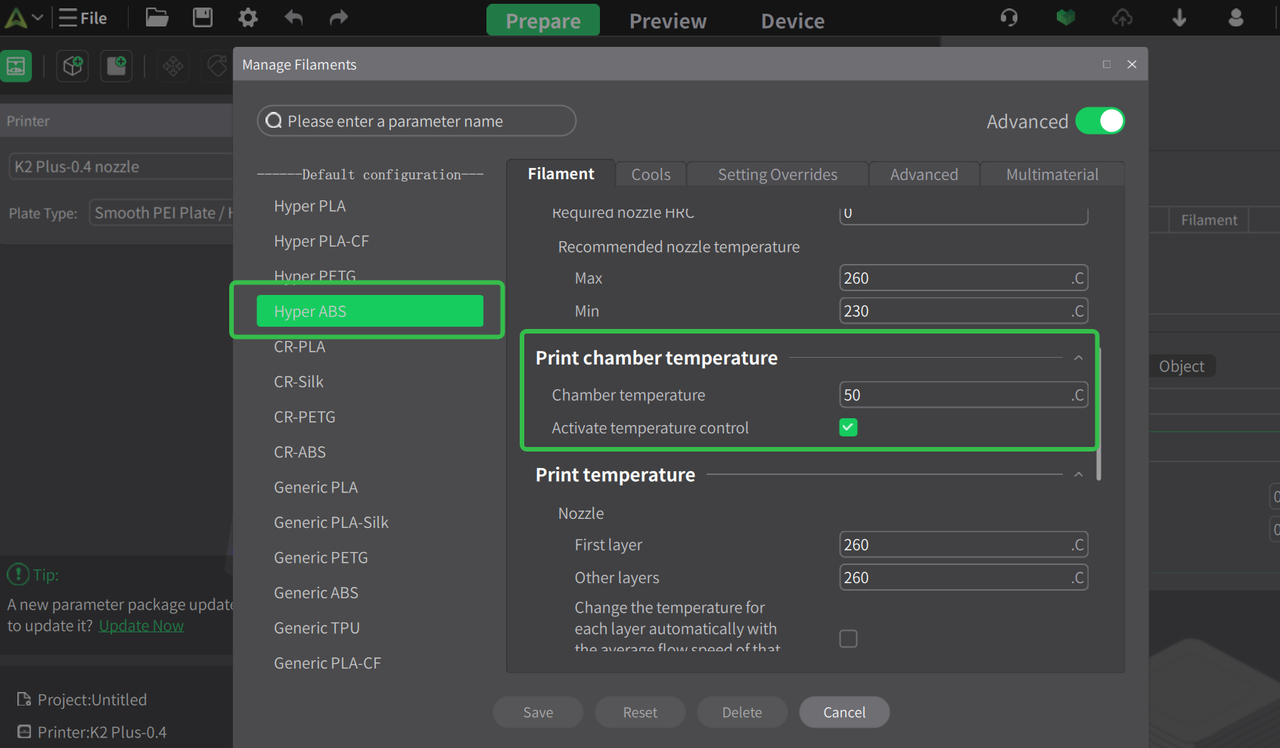
Materialien wie ABS, ASA, PC und PA neigen aufgrund ihrer Eigenschaften zu Verzug und Rissbildung. Um diese Probleme zu reduzieren, verwenden Sie eine geeignete Bauraumheizung (50–60 °C) und schließen Sie während des Drucks die obere Abdeckung sowie die Fronttür. Die Slicing-Software Creality Print enthält für diese Materialien bereits entsprechende Standardeinstellungen.
3. Umgang mit TPU-Filament
Verwenden Sie TPU nicht mit dem Creality CFS, da das flexible Material zu Förderproblemen führen kann.
Filamente mit einer Härte unter 85A (z. B. 80A oder 75A) sind zu weich für Creality Drucker und können Extrusionsfehler oder Düsenverstopfungen verursachen.
Vermeiden Sie es, TPU direkt durch den PTFE-Schlauch zu drucken, um den Widerstand zu verringern und die Druckstabilität zu verbessern.
4. Kohlefaserverstärkte Materialien
Für CF-Materialien wie PA-CF, PAHT-CF und PET-CF:
Verwenden Sie eine Düse größer als 0,2 mm, um Verstopfungen zu vermeiden. Eine 0,6-mm-Düse bietet ein gutes Gleichgewicht zwischen Präzision und Zuverlässigkeit.
Stellen Sie die Düsentemperatur auf 280–300 °C ein und reinigen Sie die Düse vor und nach dem Drucken mit einer Nadel.
Regelmäßige Wartung verhindert Verstopfungen beim Wechsel zwischen CF- und Standardfilamenten.
5. Standard-Filamenteinstellungen
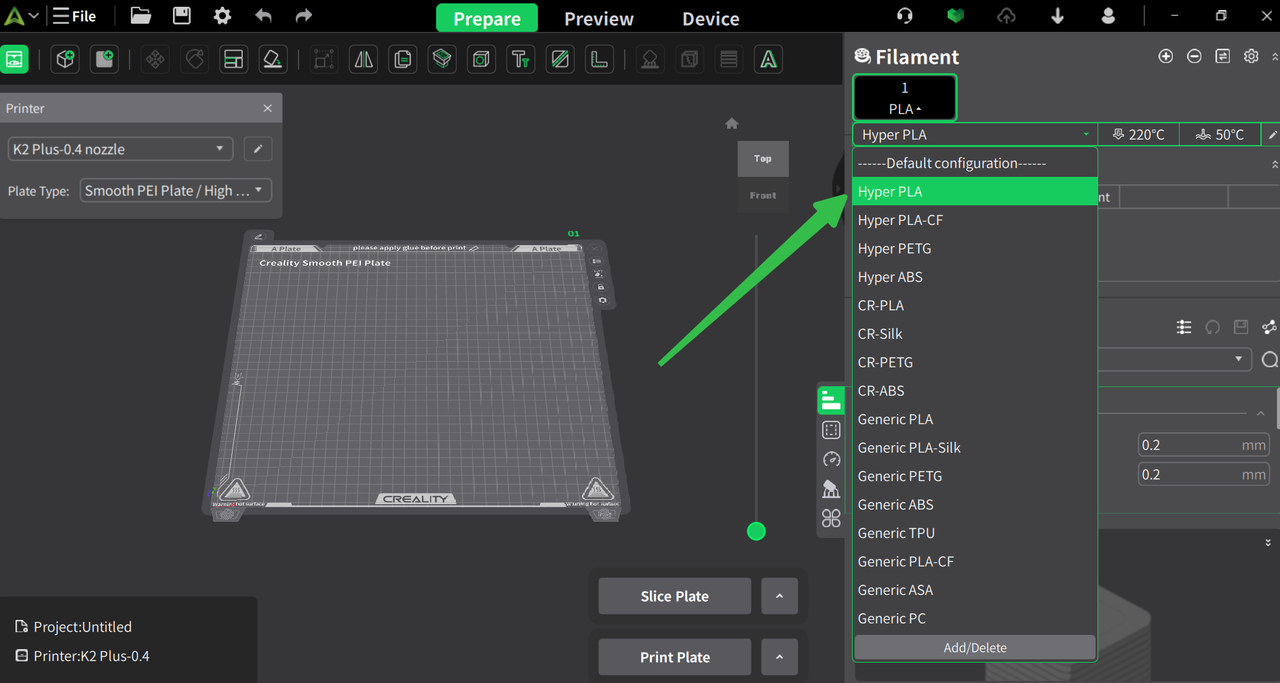
Nutzen Sie die integrierten Parameter in CrealityPrint für optimale Ergebnisse. Über 40 Filamenttypen sind bereits vorkonfiguriert. Ist Ihr Filament nicht aufgeführt, wählen Sie die nächstgelegene Option.
Parameterszenarien:
Standard (0,20 mm): Ausgewogenes Verhältnis zwischen Qualität und Effizienz, ideal für die meisten Drucke.
Fein (0,08/0,12/0,16 mm): Höhere Detailqualität bei längeren Druckzeiten, nicht empfohlen für große mehrfarbige Modelle.
Schnell (0,24/0,28 mm): Schnellere Druckzeiten mit geringerer Qualität und stärker sichtbaren Schichtlinien.
Fazit
Durch die Verwendung der empfohlenen Filamenteinstellungen kann das volle Potenzial des Creality K2 Plus ausgeschöpft werden. Eine präzise Parametereinstellung verbessert nicht nur die Druckqualität und Zuverlässigkeit, sondern sorgt auch für konstante Ergebnisse bei einer Vielzahl von Materialien – ideal für anspruchsvolle 3D-Druckanwendungen.
Auch interessant

Warum zwischen Tempo und Details wählen? K3 Multi-Düsen-Druck erklärt

Creality K2: Druckqualität verbessern – Anleitung

Creality Ender-Serie FDM 3D Drucker im Vergleich
