
Vitesse d’Impression ABS : Optimiser Qualité et Efficacité
Vous rencontrez des difficultés avec la vitesse d’impression en ABS ? Trop rapide, et le warping apparaît ; trop lent, et vous perdez du temps précieux. Trouvons le bon équilibre ! Beaucoup d’utilisateurs utilisent leur imprimante 3D avec les paramètres par défaut, sans exploiter tout le potentiel de personnalisation.
Si vous avez déjà ajusté certains réglages, vous savez que la vitesse d’impression influence directement la qualité, la finition et le rendu final. L’objectif est de trouver une vitesse suffisamment rapide sans compromettre la qualité. Une impression trop rapide peut produire des pièces inutilisables et gaspiller du temps, du filament et de l’énergie.
Heureusement, vous pouvez ajuster la vitesse d’impression ABS pour obtenir les meilleurs résultats. Lors du choix d’une imprimante 3D, il est essentiel de disposer d’une communauté active et d’options de personnalisation. Creality se distingue par ses imprimantes 3D entièrement fermées, comme les séries K2 ou K1, offrant un environnement flexible permettant d'adapter les paramètres à vos besoins.
Pourquoi la vitesse d’impression ABS est importante
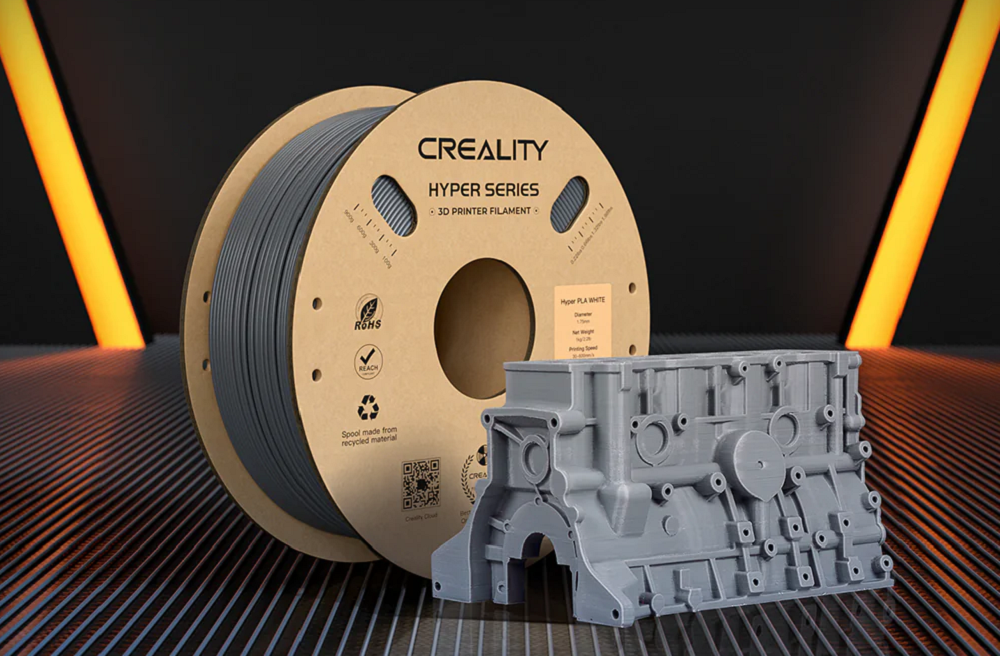
Lors de l’impression en ABS, trois éléments sont essentiels : l’adhérence de la première couche, la solidité structurelle de la pièce et la qualité de surface du résultat final.
ABS signifie acrylonitrile butadiène styrène. Il s’agit d’un matériau composé de plusieurs types de plastiques. En raison de ses propriétés thermiques, il nécessite un contrôle précis de la vitesse d’impression. L’ABS requiert des températures plus élevées, ce qui signifie qu’il met plus de temps à refroidir. Cela influence directement la façon dont les couches successives adhèrent entre elles. Une vitesse trop élevée ou trop faible peut donc entraîner des défauts.
En termes d’adhérence des couches, la vitesse d’impression joue un rôle déterminant. Comparé au PLA et au PETG, l’ABS refroidit plus lentement, ce qui entraîne deux conséquences : les couches mettent plus de temps à se fixer correctement, et à haute vitesse, les vibrations de l’imprimante augmentent, ce qui peut dégrader la qualité d’impression.
De plus, une extrusion plus importante implique des exigences accrues en chauffage, en refroidissement et en performance de l’extrudeur. C’est pourquoi la vitesse d’impression pour l’ABS est généralement plus faible que pour le PLA ou le PETG. Une plage de 40 à 60 mm/s permet d’obtenir une meilleure adhérence, un refroidissement homogène et une réduction du warping. Des couches uniformes garantissent une meilleure finition de surface.
En revanche, le PLA nécessite des températures d’impression plus faibles et refroidit beaucoup plus rapidement. Une astuce efficace pour augmenter la vitesse d’impression tout en réduisant le warping consiste à configurer le slicer pour imprimer d’abord les couches internes, puis les couches externes.
Limites de la vitesse d’impression ABS

Plage typique
Même avec des imprimantes rapides, la vitesse d’impression standard pour l’ABS se situe généralement entre 30 et 60 mm/s, ce qui correspond aux paramètres par défaut de nombreux modèles comme la Creality Ender Serie. Même les imprimantes haute vitesse comme la Bambu X1 ou la Creality K2 utilisent souvent cette plage pour l’ABS.
Facteurs influençant les limites
- Température de la buse
La température d’extrusion de l’ABS se situe généralement entre 220 et 250°C, soit plus élevée que celle du PLA. Une optimisation possible consiste à utiliser une buse de plus grand diamètre, à condition qu’elle soit compatible avec les capacités du hotend. Dans de nombreux cas, les performances sont limitées par le matériel, ce qui pousse certains utilisateurs à effectuer des améliorations (chauffage, buse, etc.).
Contrairement à d’autres matériaux, l’ABS nécessite également un plateau chauffant. Une température de lit comprise entre 80 et 110°C améliore l’adhérence de la première couche et stabilise le processus d’impression.
- Capacités de l’imprimante
La principale limite de la vitesse d’impression est l’imprimante elle-même. Les extrudeurs (direct drive ou Bowden), ainsi que les éléments comme les ventilateurs, les enceintes fermées et la qualité du plateau influencent fortement les performances.
- Risques d’une vitesse trop élevée
Une vitesse trop élevée avec l’ABS entraîne souvent du warping et du stringing. Le refroidissement irrégulier et la mauvaise adhérence entre couches sont les causes principales.
- Risques d’une vitesse trop faible
Une vitesse trop lente peut provoquer une surchauffe du matériau et sa dégradation. De plus, des temps d’impression plus longs augmentent les coûts.
Si ces limites vous freinent, envisagez une imprimante plus récente. Par exemple, une imprimante fermée comme la K1 avec plateau chauffant peut imprimer ABS et ASA jusqu’à 275°C et atteindre 300 mm/s.
Autres éléments clés pour l’impression ABS
- Enceinte fermée (Enclosure) : Elle permet de maintenir une température stable et de réduire les problèmes liés au refroidissement rapide.
- Réduire la ventilation : L’ABS supporte mal un refroidissement rapide. Il est donc préférable de limiter l’utilisation des ventilateurs.
- Adhérence au plateau : Les surfaces comme les plaques PEI, le slurry ABS ou les plateaux en verre offrent une meilleure adhérence et une chauffe uniforme.
- Post-traitement :Le ponçage ou le lissage à l’acétone permettent d’améliorer la finition des impressions rapides.
- Conseil pratique:L’équilibre est essentiel : si vous augmentez la vitesse, utilisez une enceinte fermée, un plateau de qualité et des filaments ABS haute performance pour obtenir des résultats fiables.
Optimisation de la vitesse d’impression ABS sur les imprimantes Creality
La série K de Creality est très populaire. Les réglages recommandés incluent une vitesse de 40 mm/s, une buse à 240°C et un plateau chauffant à 100°C. Avec une enceinte fermée, vous obtenez des résultats optimaux. Le matériel Creality intègre des cartes mères silencieuses et des hotends améliorés, compatibles avec l’ABS même sur les anciens modèles.
Erreurs courantes à éviter
Imprimer trop vite sans enceinte
Cela entraîne souvent des problèmes de refroidissement et d’adhérence entre couches, réduisant la qualité d’impression.
Réglages de rétraction
La rétraction est essentielle. Une mauvaise configuration provoque du stringing. Un léger défaut peut être corrigé, mais un excès peut ruiner la pièce. Des tests avec 4 mm de rétraction sur Ender 3 montrent une nette amélioration.
Mauvaise préparation du plateau
Une bonne préparation implique un plateau correctement chauffé pour éviter le décollement. Sinon, l’impression doit être arrêtée, entraînant une perte de temps et de matériau.
Conclusion
Avec des imprimantes et filaments optimisés, il est possible d’atteindre des vitesses élevées. Bien que la plupart des impressions ABS se situent entre 30 et 60 mm/s, des ajustements comme un bon plateau, une enceinte et des réglages précis améliorent fortement les résultats.
Prêt à maîtriser l’impression ABS ? Découvrez les imprimantes et filaments Creality et partagez vos astuces avec la communauté.
Recommandations

Tendances de l’impression 3D en 2026 : 8 innovations

Le PETG est-il alimentaire ? Ce qu’il faut vérifier

Que peut-on faire avec une imprimante 3D ? Usages et exemples
