
Creality K1シリーズ印刷パラメータ設定
Creality K1とK1 Maxは、2023年4月に発売されたCrealityのフラッグシップ製品です。最大600mm/sの高速印刷速度と、印象的な20000mm/s²の加速度により、迅速かつ精確な印刷を実現します。ホットエンドの最大32mm³/sのフローは、ABS、PLA、PETG、TPUなどの幅広いフィラメントに対応しています。
この記事では、ユーザーが印刷問題を解決し、より完璧な作品を作成できるように、K1シリーズの印刷パラメータ設定について包括的に紹介します。Creality K1シリーズがサポートするフィラメントは以下の通りです。
| Creality K1シリーズフィラメント | ||
| フィラメント径 | 1.75mm | |
| Hyper-Speedフィラメント | ABS/Hyper-Speed PLA | |
| 標準フィラメント | PLA/PETG/PET | |
| 柔軟フィラメント | TPU | |
| 強度フィラメント | PA/ABS/ASA/PC | |
| 耐摩耗フィラメント | PLA-CF/PA-CF/PET-CF | |
K1 Max印刷パラメータ設定を以下のステップに従って行いましょう:
1. スライシング設定
- 公式のスライサー、Creality Printバージョン4.3.6.6220またはそれ以上のバージョンを開いてください。
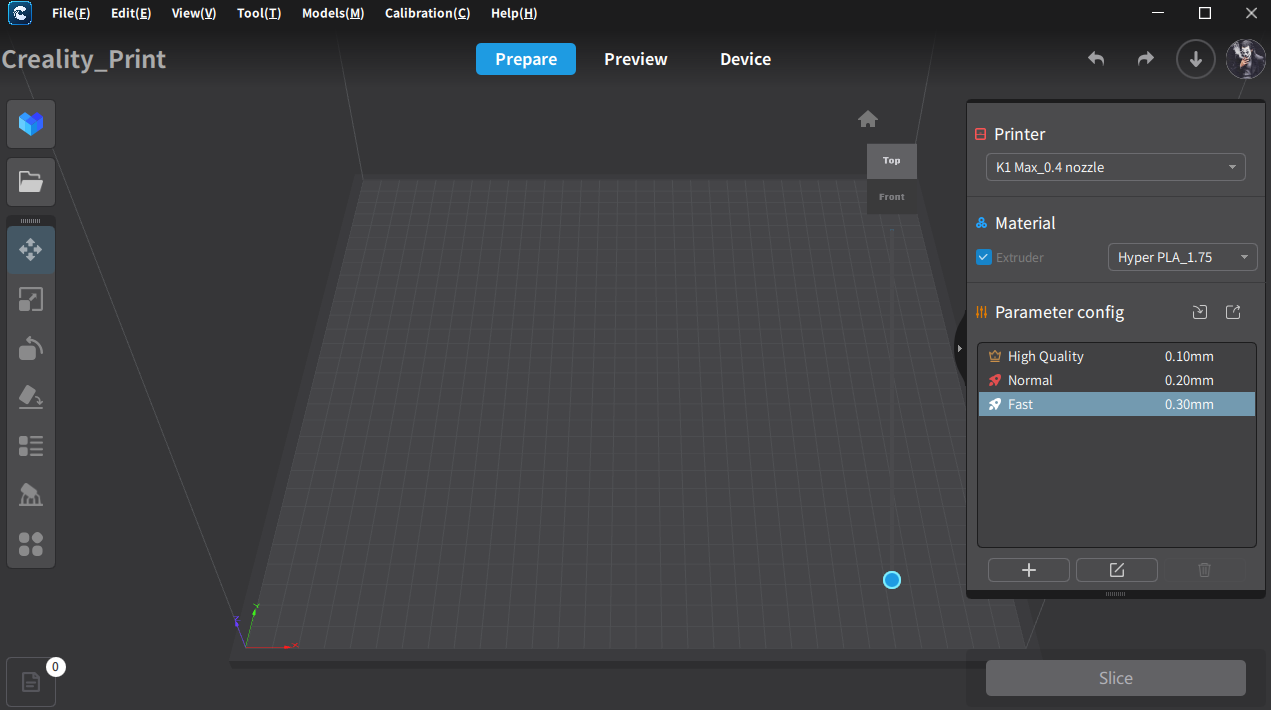
- プリンターK1 Maxを選択してください。
-
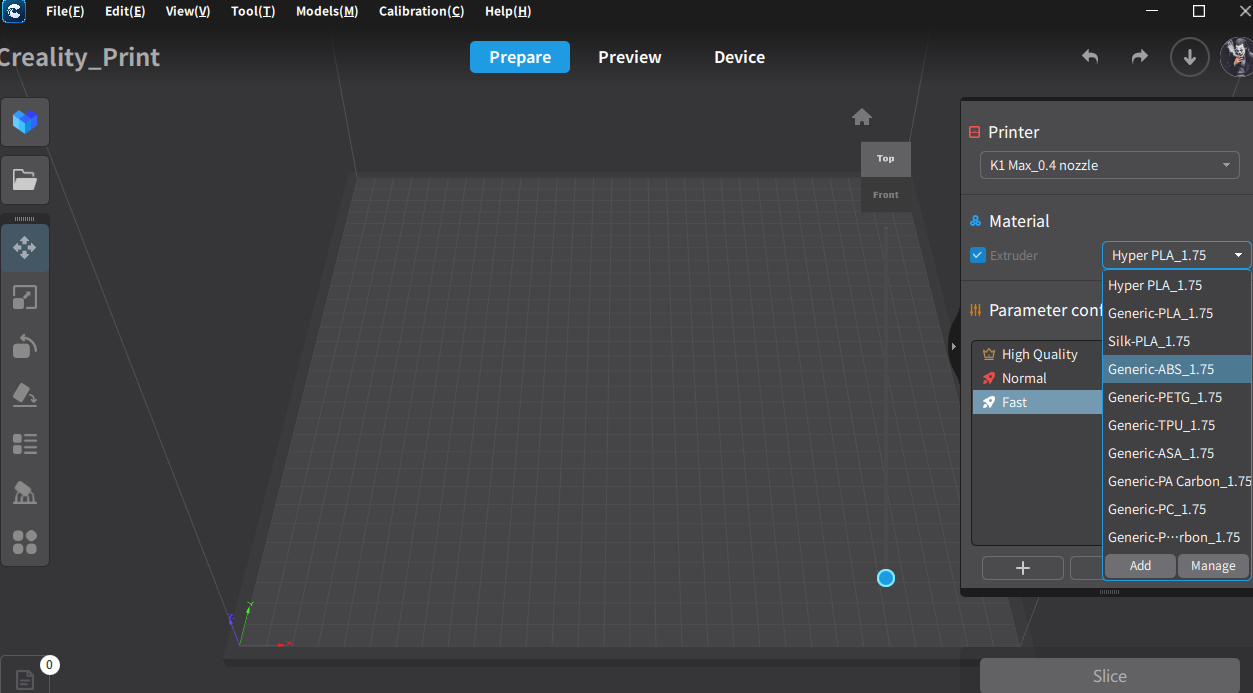
インターフェースの右上にあるフィラメントセクションで、「一般フィラメント」を選択してください(バージョン4.3.6より前の場合は「generic」という接頭辞が付いています)。
- ABSで印刷する場合は、フィラメントリストから「一般的なABS」を選択して、「スライス」とクリックします。
- 「Hyper PLA」を使って日本語で印刷する場合、フィラメントリストから「Hyper PLA」を選択してください。
- silk PLAでの3Dプリンティングを行う場合は、フィラメントリストから「silk PLA」を選択してください。
2. 印刷の準備
2.1 ビルドプレートの清掃
ビルドプレートが汚れている場合、手の汗などで汚染されている可能性があります。その場合は、食器用洗剤と水を使って清掃するか、アルコールで拭いてください。
接着剤が厚く塗りすぎている場合や、複数回印刷した後は、ビルドプレートを水で洗浄してください。
2.2適切な接着剤の塗布を確実にする
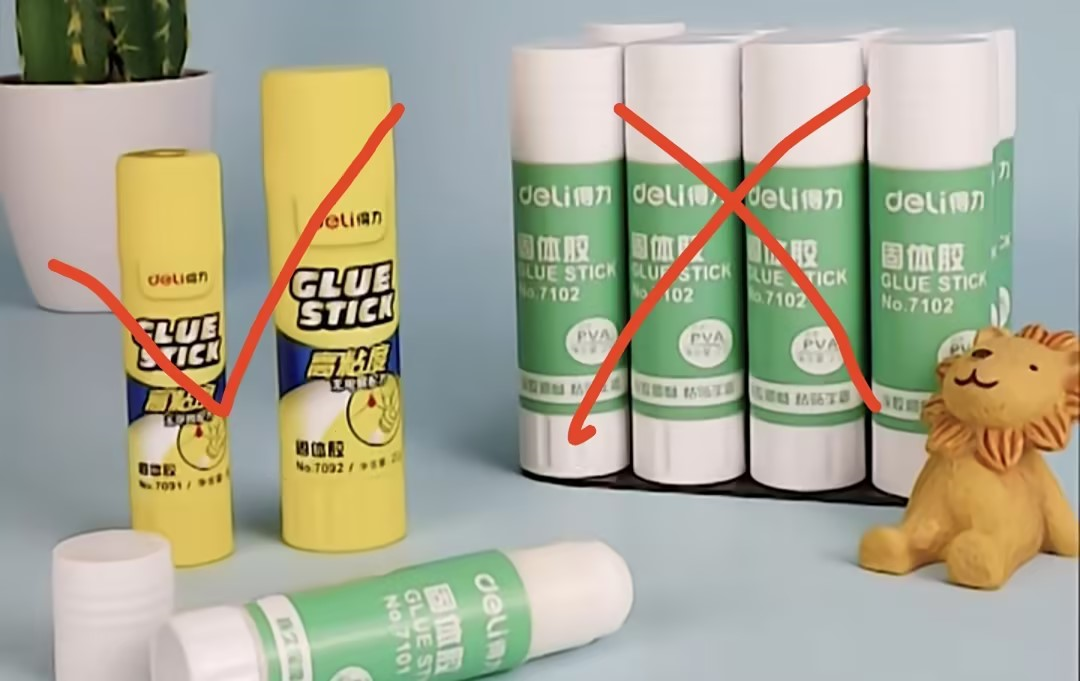
正しいグルースティックを使用してください。マシンにはグルースティックが付属していますが、デリの黄色いグルースティックを使用しても構いません。緑のデリグルースティックの使用は避けてください。
ビルドプレートにグルースティックを薄く塗布してください。
2.3 印刷キャリブレーションの必要性
印刷キャリブレーションには、自動ベッドレベリング、フローレート校正、およびファーストレイヤー検出機能が含まれます(フローレート校正/ファーストレイヤー検出機能は、デフォルトでオフになっています)。
チェックされていない場合、自動ベッドレベリング、フローレート校正、およびファーストレイヤー検出は実行されません。
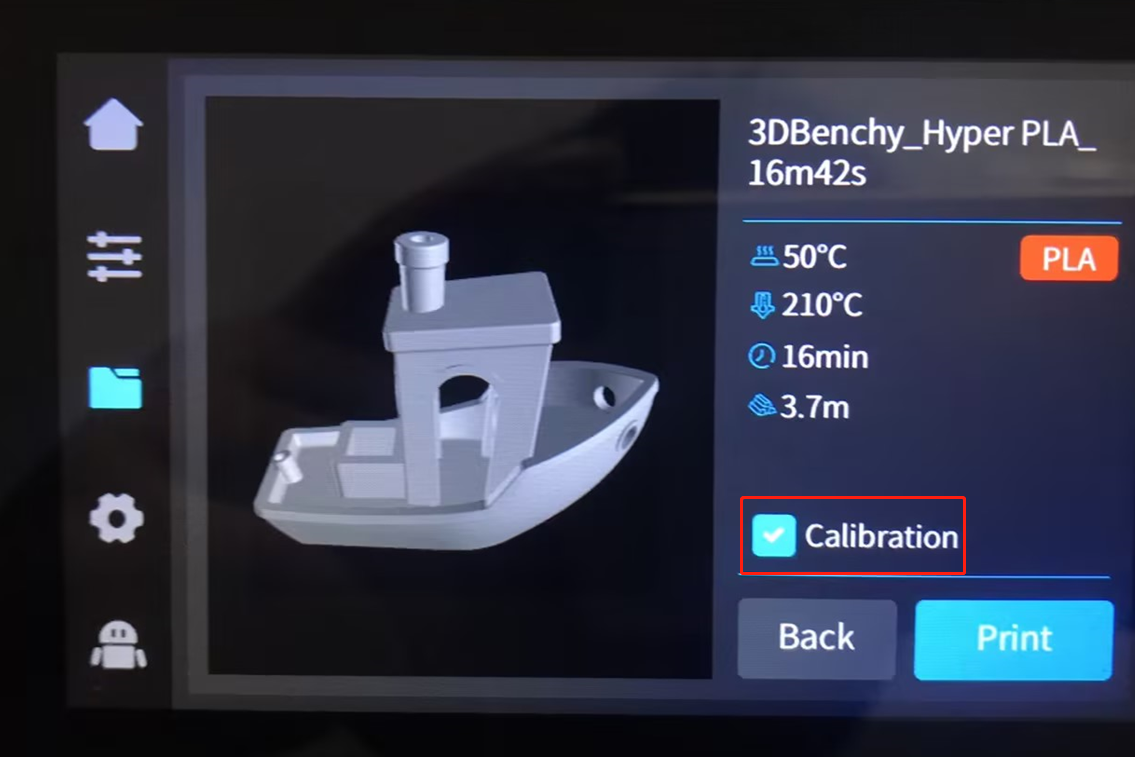
プリント校正に関するよくある質問
1. プリント校正が必要なタイミングはいつですか?
- 前回のプリントで使用したPLAからABSなど、異なるフィラメントに切り替える場合(ベッドの温度やレベリングデータの違いなど)。
- マシンが移動された後。
- ファームウェアのアップグレード後。
2. プリント校正が不要なタイミングはいつですか?
- 以前に成功した同じモデルを再度プリントする場合。
- 比較的小さなモデルをビルドプレートの中央に配置してプリントする場合。
3. 印刷中
ABS/ASAのようなエンジニアリング素材を使用して印刷している場合は、エンクロージャのファンを手動で切ることを推奨します。
4. K1シリーズ推奨フィラメントパラメータ
公式推奨フィラメントパラメータ
| K1 シリーズ マシンフィラメントのユニバーサルパラメータ | ||||||
|
フィラメント |
ノズル温度(℃) |
ベッド温度 (℃) |
最適印刷速度 (0.2mm層高さ) mm/s |
最大体積流量 mm³/s |
モデル冷却 |
補助冷却 |
| Hyper PLA | 220 | 45 | 300 | 23 | 100% | 80% |
| CR-PLA | 230 | 45 | 150 | 20 | 100% | 80% |
| PLA-silk | 230 | 45 | 120 | 10 | 100% | 80% |
| 一般的な PLA | 230 | 45 | 200 | 18 | 100% | 80% |
| 一般的な PETG | 250 | 70 | 120 | 9 | 80% | 0% |
| 一般的な ABS | 260 | 100 | 250 | 20 | 70% | 0% |
| 一般的な TPU | 230 | 50 | 50 | 3.5 | 100% | 70% |
| CR-PLA Carbon | 220 | 45 | 150 | 11 | 100% | 0% |
| CR-PA Carbon | 250 | 100 | 120 | 10 | 80% | 0% |
| 一般的な ASA | 260 | 100 | 150 | 15 | 80% | 0% |
| 一般的な PC | 260 | 100 | 120 | 10 | 80% | 0% |
メモ:
1. フィラメントの最大印刷速度は、材料の特性に関連しており、材料メーカーの推奨事項および公式スライシングソフトウェアの設定に基づいて決定する必要があります。
2. 印刷時の最初の層の接着を改善するために、印刷ベッドに均一に固形グルーを塗布することをお勧めします。
3. PA/PA-CF/TPUのような湿気に敏感な材料については、印刷前に乾燥させるか、または乾燥した環境に保管することを推奨します。
4. 非公式フィラメントを使用する場合は、スライシングソフトウェアで一般的なフィラメントパラメータを選択してください。
5. より良い印刷品質のために、公式の高速フィラメントを使用することをお勧めします。
興味があればさらに読んでください:
関連記事

3Dプリンターで作るハロウィン飾りと小物8選

3Dプリンターの使い方|初心者向けCreality完全ガイド

SPARKX i7とEnder-3 V3を比較:次に選ぶべき3Dプリンターはどちら?
