La Creality K2 Plus es una impresora 3D de alta velocidad con un volumen de impresión de 350 × 350 × 350 mm y soporte para impresión multicolor mediante CFS. Para aprovechar su rendimiento, no basta con seleccionar el material correcto: temperatura de boquilla, cama caliente, cámara, refrigeración, Pressure Advance y flujo volumétrico deben trabajar juntos.
Esta guía reúne parámetros de referencia para filamentos Creality y materiales genéricos compatibles con K2 Plus. Úsalos como punto de partida y ajusta según la bobina concreta, geometría de la pieza y condiciones ambientales. Si todavía estás comparando materiales, revisa primero la guía de Creality México sobre 18 tipos de filamento para impresión 3D.
Para una explicación más amplia del ecosistema K2, también puedes consultar K2 Plus vs K2 Pro vs K2.
Parámetros recomendados para filamentos Creality
| Parámetro | Hyper PLA | ENDER FAST PLA | Hyper ABS | Hyper PLA-CF | HP ASA | Hyper PETG | HP-TPU | CR-TPU | CR-PETG | CR-ABS | CR-PLA | CR-Silk |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura de boquilla (°C) | 220 | 220 | 260 | 220 | 260 | 240 | 220 | 220 | 240 | 260 | 220 | 220 |
| Temperatura de cama (°C) | 50 | 50 | 80 | 50 | 90 | 70 | 40 | 40 | 70 | 100 | 50 | 50 |
| Temperatura de cámara (°C) | 35 | 35 | 50 | 35 | 50 | 35 | 35 | 35 | 35 | 60 | 35 | 35 |
| Pressure Advance | 0.04 | 0.04 | 0.03 | 0.04 | 0.04 | 0.05 | 0.4 | 0.34 | 0.07 | 0.04 | 0.04 | 0.04 |
| Velocidad volumétrica máxima (mm³/s) | 23 | 23 | 23 | 23 | 14 | 23 | 3 | 2 | 12 | 18 | 18 | 10 |
| Relación de flujo | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 0.98 | 1 | 1.02 | 0.95 | 0.95 | 0.95 | 0.95 |
| Ventilador mínimo/máximo (%) | 100/100 | 100/100 | 10/60 | 100/100 | 10/40 | 40/80 | 100/100 | 100/100 | 40/80 | 10/60 | 100/100 | 100/100 |
| Tiempo de capa mín./máx. (s) | 100/4 | 100/6 | 30/12 | 100/8 | 40/10 | 30/8 | 100/8 | 100/8 | 30/8 | 30/12 | 100/4 | 100/4 |
| Umbral de refrigeración en voladizos (%) | 50 | 50 | 25 | 50 | 25 | 25 | 95 | 95 | 25 | 25 | 50 | 50 |
| Velocidad del ventilador en voladizos (%) | 100 | 100 | 80 | 100 | 100 | 100 | 100 | 100 | 100 | 80 | 100 | 100 |
Parámetros recomendados para filamentos genéricos y especiales
| Parámetro | CR-PLA Matte | CR-PLA Fluo | EN PLA+ | PLA genérico | ABS genérico | TPU genérico | PETG genérico | Silk genérico | HIPS genérico | PC genérico | ASA genérico |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura de boquilla (°C) | 220 | 220 | 220 | 220 | 260 | 220 | 240 | 220 | 240 | 260 | 260 |
| Temperatura de cama (°C) | 50 | 50 | 50 | 50 | 100 | 40 | 70 | 50 | 100 | 110 | 90 |
| Temperatura de cámara (°C) | 35 | 35 | 35 | 35 | 50 | 35 | 35 | 35 | 50 | 50 | 50 |
| Pressure Advance | 0.04 | 0.04 | 0.04 | 0.04 | 0.06 | 0.3 | 0.1 | 0.04 | 0.05 | 0.03 | 0.04 |
| Velocidad volumétrica máxima (mm³/s) | 18 | 18 | 14 | 14 | 16 | 2 | 9 | 8 | 10 | 18 | 14 |
| Relación de flujo | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 1 | 0.95 | 0.98 | 0.95 | 0.95 | 0.95 |
| Ventilador mínimo/máximo (%) | 100/100 | 100/100 | 100/100 | 100/100 | 10/60 | 100/100 | 40/80 | 100/100 | 30/80 | 10/60 | 10/70 |
| Tiempo de capa mín./máx. (s) | 100/4 | 100/4 | 100/4 | 100/6 | 30/12 | 100/8 | 30/8 | 80/8 | 30/10 | 30/12 | 40/8 |
| Umbral de refrigeración en voladizos (%) | 50 | 50 | 50 | 50 | 25 | 95 | 25 | 50 | 10 | 25 | 25 |
| Velocidad del ventilador en voladizos (%) | 100 | 100 | 100 | 100 | 80 | 100 | 90 | 100 | 80 | 80 | 80 |
Importante: estos valores son perfiles de referencia. Si utilizas una marca o formulación diferente, empieza con el perfil más cercano y valida con una impresión de prueba.
Cómo interpretar los parámetros más importantes
Temperatura de boquilla
Controla la fluidez del material y la unión entre capas. Una temperatura demasiado baja puede causar subextrusión; una demasiado alta puede aumentar stringing y degradar detalles.
Temperatura de cama
Ayuda a fijar la primera capa y reducir warping. PLA necesita menos temperatura que ABS, ASA o PC.
Temperatura de cámara
Es especialmente importante para materiales sensibles a la contracción térmica, como ABS, ASA, PC y algunos nylons.
Pressure Advance
Compensa cambios de presión en la extrusión durante aceleraciones y desaceleraciones, ayudando a mejorar esquinas y consistencia del ancho de línea.
Velocidad volumétrica máxima
Limita la cantidad de material que el hotend intenta fundir por segundo. Aunque K2 Plus pueda moverse muy rápido, cada filamento tiene un límite de flujo diferente.
Relación de flujo
Ajusta la cantidad real de material extruido frente a la cantidad teórica. Si aparecen paredes demasiado gruesas, exceso de material o huecos, revisa este valor.
Precauciones importantes antes de imprimir
1. Seca el filamento cuando sea necesario
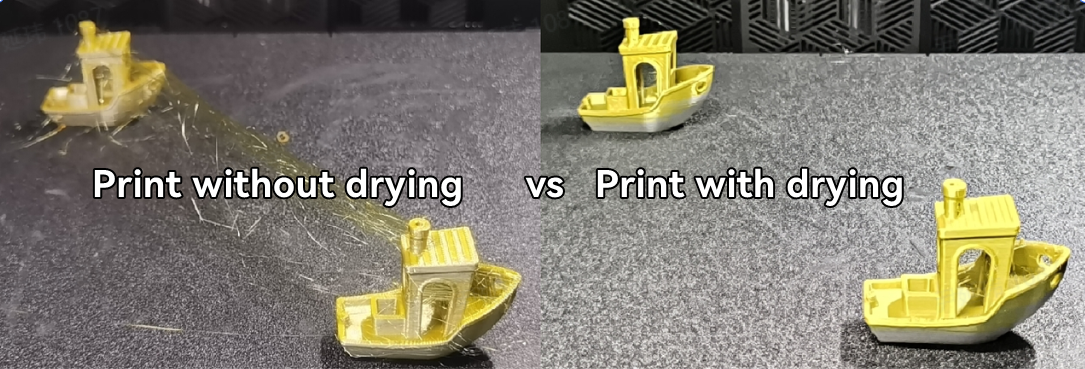
La humedad puede generar stringing, burbujas, acabado irregular y pérdida de resistencia. PETG, TPU, Silk PLA, PLA Matte, materiales rápidos y PA/nylon son especialmente sensibles en muchos entornos.
Para aprender más sobre materiales y secado, visita el Centro de blogs de Creality México.
2. Reduce warping y grietas
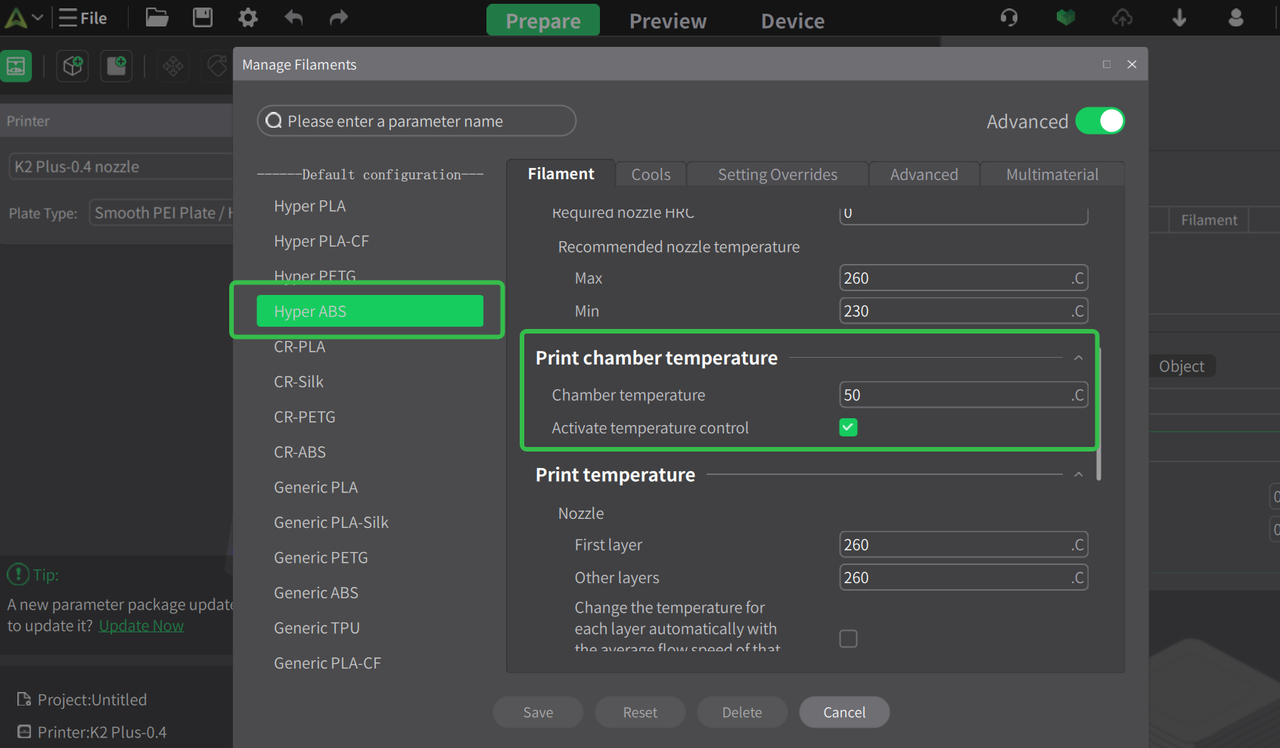
ABS, ASA, PC y PA pueden deformarse o agrietarse si se enfrían de manera desigual. Mantén la puerta y tapa cerradas cuando el material lo requiera y usa el perfil térmico correspondiente.
3. Manejo de TPU
TPU necesita una alimentación con poca resistencia. Evita curvas cerradas y rutas PTFE largas. No todos los TPU funcionan bien a través de CFS, especialmente las formulaciones más blandas.
4. Materiales reforzados con fibra de carbono
Filamentos como PLA-CF, PA-CF o PET-CF son abrasivos y requieren una boquilla resistente al desgaste. Para muchos compuestos CF, una boquilla de 0.6 mm ofrece un buen equilibrio entre detalle y fiabilidad.
Antes de cambiar diámetro o material, consulta la guía de boquillas para impresoras 3D. Si sospechas que hay una obstrucción, revisa cómo limpiar la boquilla de una impresora 3D.
5. Empieza con los perfiles de Creality Print
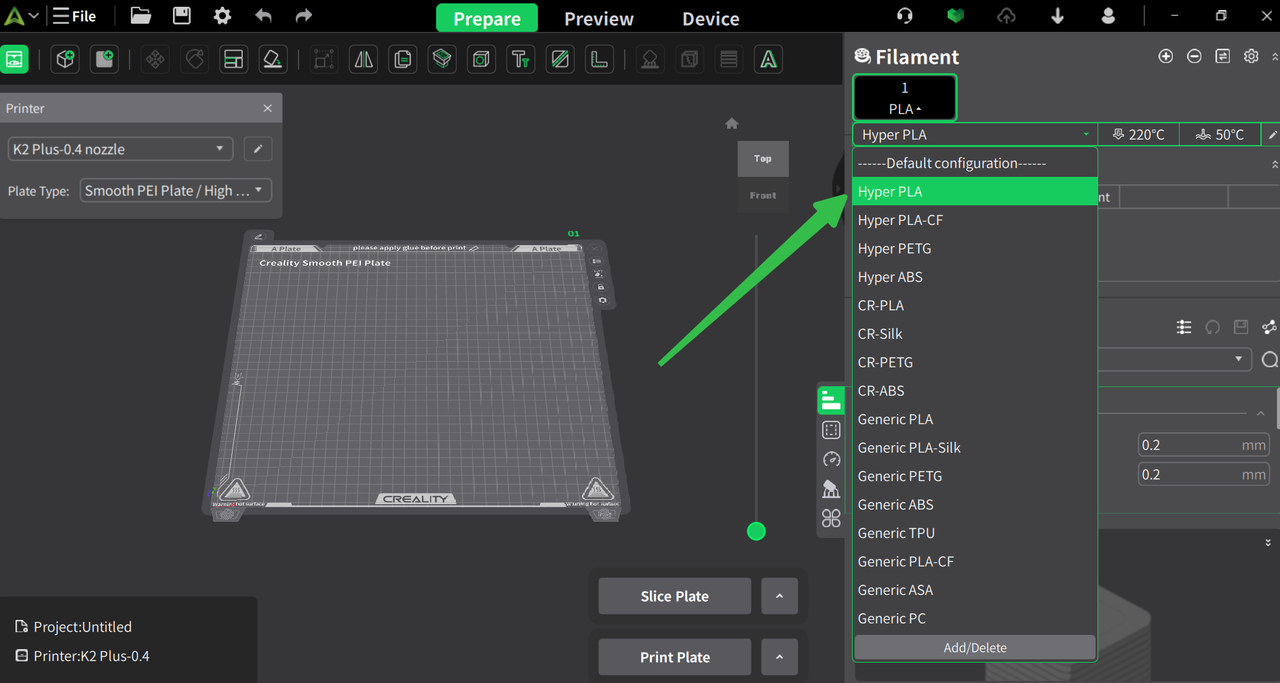
Empieza con el perfil más cercano y modifica un parámetro a la vez. Cambiar temperatura, flujo, refrigeración y Pressure Advance simultáneamente dificulta saber qué ajuste mejoró el resultado.
Qué calidad de capa elegir
Estándar: 0.20 mm
Equilibra tiempo, detalle y fiabilidad para la mayoría de piezas.
Fina: 0.08 / 0.12 / 0.16 mm
Mejora detalles y superficies inclinadas, pero aumenta el tiempo de impresión.
Rápida: 0.24 / 0.28 mm
Reduce el número de capas y acelera la impresión, aunque las líneas serán más visibles.
Qué filamento elegir según el proyecto
| Proyecto | Material recomendado | Motivo principal |
|---|---|---|
| Prototipos rápidos | Hyper PLA | Alto flujo y configuración sencilla |
| Modelos visuales | CR-PLA / CR-Silk | Buen acabado superficial |
| Piezas exteriores | ASA | Mayor resistencia UV y ambiental |
| Piezas funcionales | PETG / ABS | Mayor resistencia mecánica y térmica que PLA en muchas aplicaciones |
| Piezas flexibles | TPU | Elasticidad y absorción de impactos |
| Piezas rígidas ligeras | PLA-CF | Mayor rigidez y aspecto técnico |
| Aplicaciones de ingeniería | PC / PA-CF según requisitos | Mejor comportamiento en condiciones exigentes |
Preguntas frecuentes sobre los parámetros de filamento de K2 Plus
¿Puedo usar los mismos ajustes para todas las marcas de PLA?
No. Los valores son un punto de partida; pigmentos y aditivos cambian el flujo y la temperatura ideal.
¿Cuál es el mejor perfil para empezar con K2 Plus?
Utiliza el perfil oficial del material en Creality Print. Hyper PLA con capa de 0.20 mm es una base sencilla.
¿Por qué TPU tiene una velocidad volumétrica mucho menor?
Porque es flexible y puede deformarse durante la alimentación. Imprimirlo demasiado rápido favorece atascos y extrusión inconsistente.
¿Qué materiales necesitan la cámara cerrada?
ABS, ASA, PC y algunos nylons suelen beneficiarse de una cámara caliente y estable.
¿Puedo usar fibra de carbono con una boquilla estándar?
No es lo ideal. Los filamentos CF son abrasivos y aceleran el desgaste de boquillas blandas.
Conclusión
La K2 Plus puede trabajar con una amplia variedad de materiales, pero el mejor resultado llega cuando el perfil se adapta al filamento. Empieza con los parámetros recomendados, cambia una variable a la vez y presta especial atención a humedad, flujo volumétrico, temperatura de cámara y refrigeración.
Para más tutoriales, visita el Centro de blogs de Creality México o consulta la guía completa de configuración de filamento para K2 Plus.


