
¿Por qué elegir entre velocidad y detalle? Impresión multiboquilla con K3
El diámetro de la boquilla suele elegirse antes de iniciar una impresión. Una vez seleccionado, normalmente se mantiene el mismo desde la primera hasta la última capa.
La impresora 3D Creality K3 con tecnología KliTek cambia este planteamiento. Con la impresión de varios diámetros, el tamaño de la boquilla deja de ser solo un ajuste previo y pasa a formar parte de la estrategia con la que se imprime el modelo.
Cuando el diámetro se convierte en una variable intercambiable y no en una elección fija, aparecen nuevas preguntas: ¿qué boquilla es más adecuada para cada tarea?, ¿cuándo compensa realmente cambiarla? y ¿cómo pueden esos cambios aportar mejoras reales de eficiencia y calidad?

Más allá de 0,4 mm: ¿qué otras posibilidades existen?
En la impresión convencional con una sola boquilla, el diámetro suele ser una decisión única. La boquilla de 0,4 mm se convirtió en el estándar no porque sea óptima para todos los casos, sino porque es estable, versátil y cuenta con perfiles de impresión consolidados. Para la mayoría de los modelos cotidianos, esa fiabilidad ya es valiosa.
Sin embargo, esa versatilidad también implica concesiones.
Un modelo complejo presenta necesidades distintas: las estructuras internas pueden priorizar la eficiencia y la resistencia, mientras que las paredes exteriores, los textos y las texturas exigen calidad superficial y detalle. Los materiales reforzados también pueden requerir determinados diámetros y mayor resistencia al desgaste. Una boquilla de 0,4 mm puede limitar la eficiencia del relleno, mientras que una de 0,8 mm bien configurada puede mejorar tanto la productividad como la resistencia estructural, aunque podría perder detalle fino.
Con una arquitectura multiboquilla, el diámetro ya no tiene que ser una elección excluyente.
La impresión multidiámetro permite que distintas zonas o materiales de un modelo utilicen diámetros más adecuados, junto con sus correspondientes ajustes de ancho de línea, caudal, velocidad y trayectoria, manteniendo una altura de capa uniforme en toda la impresión.
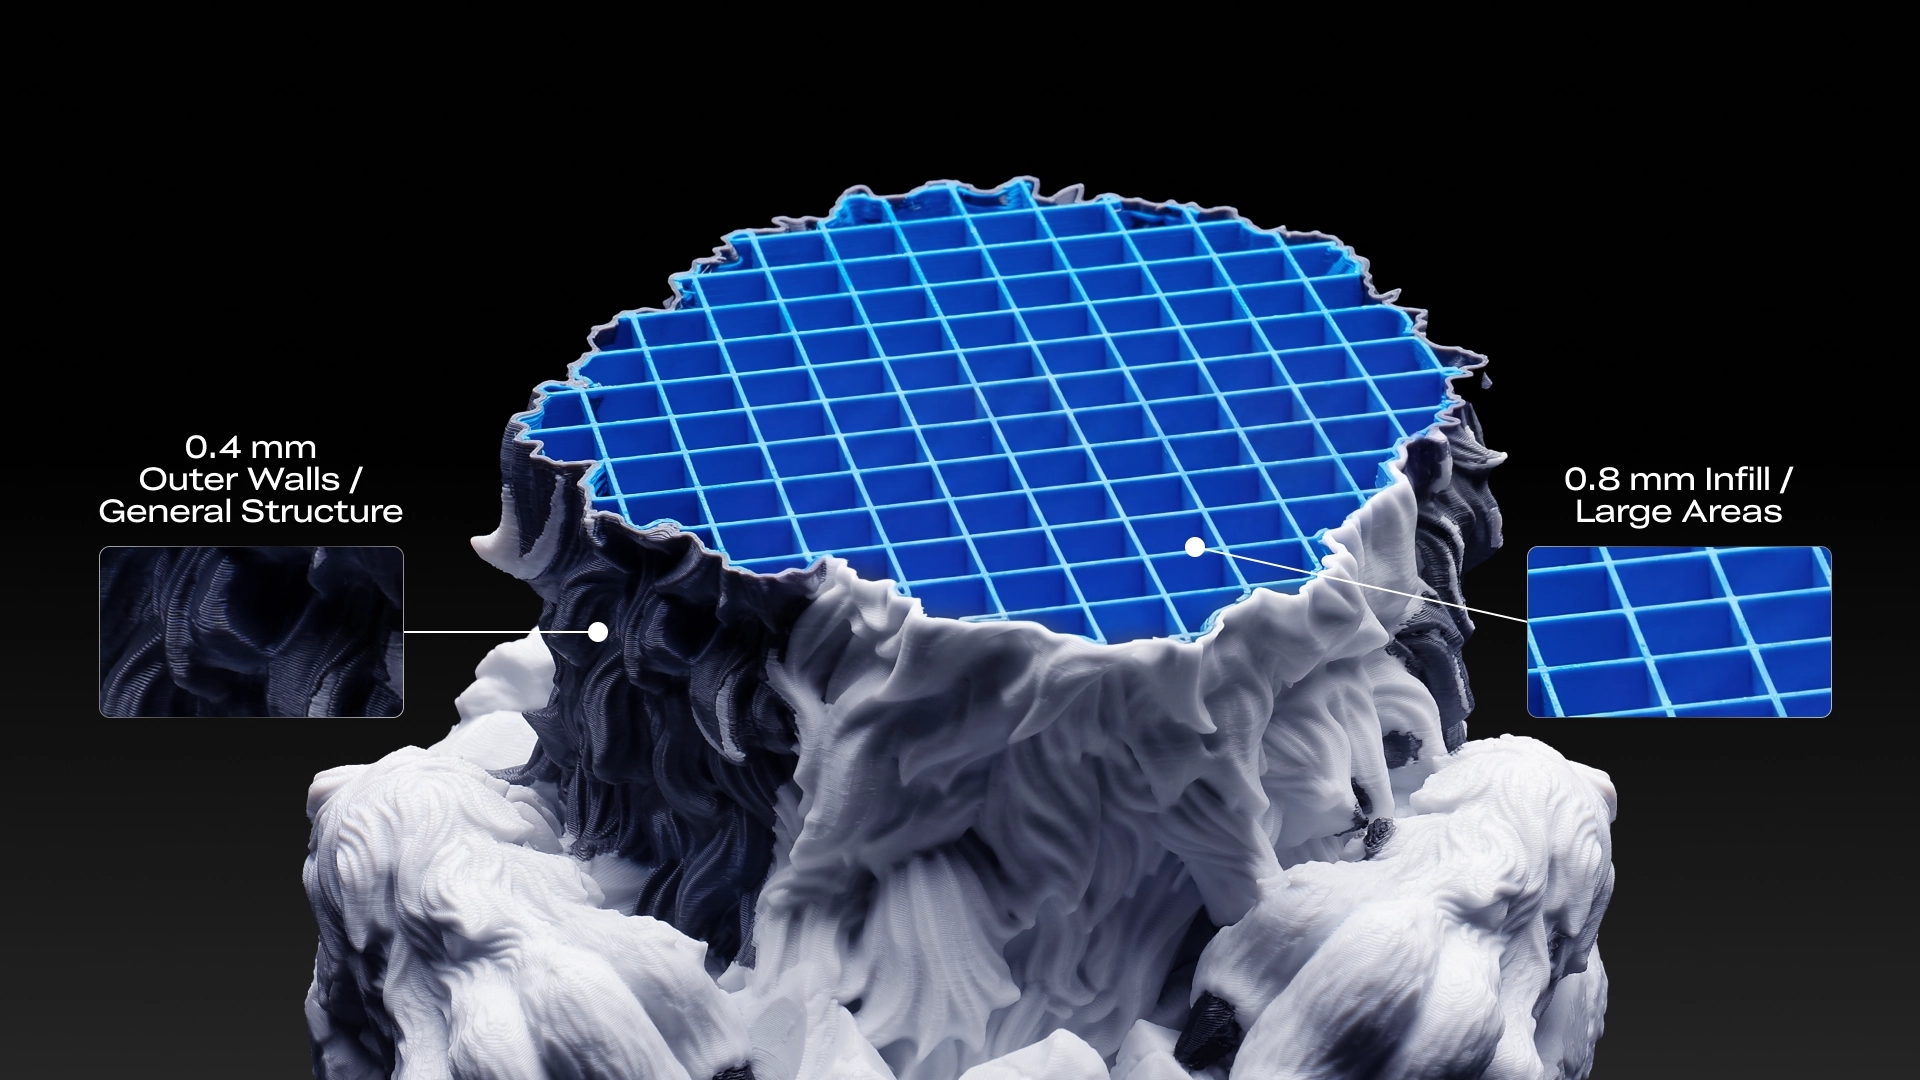
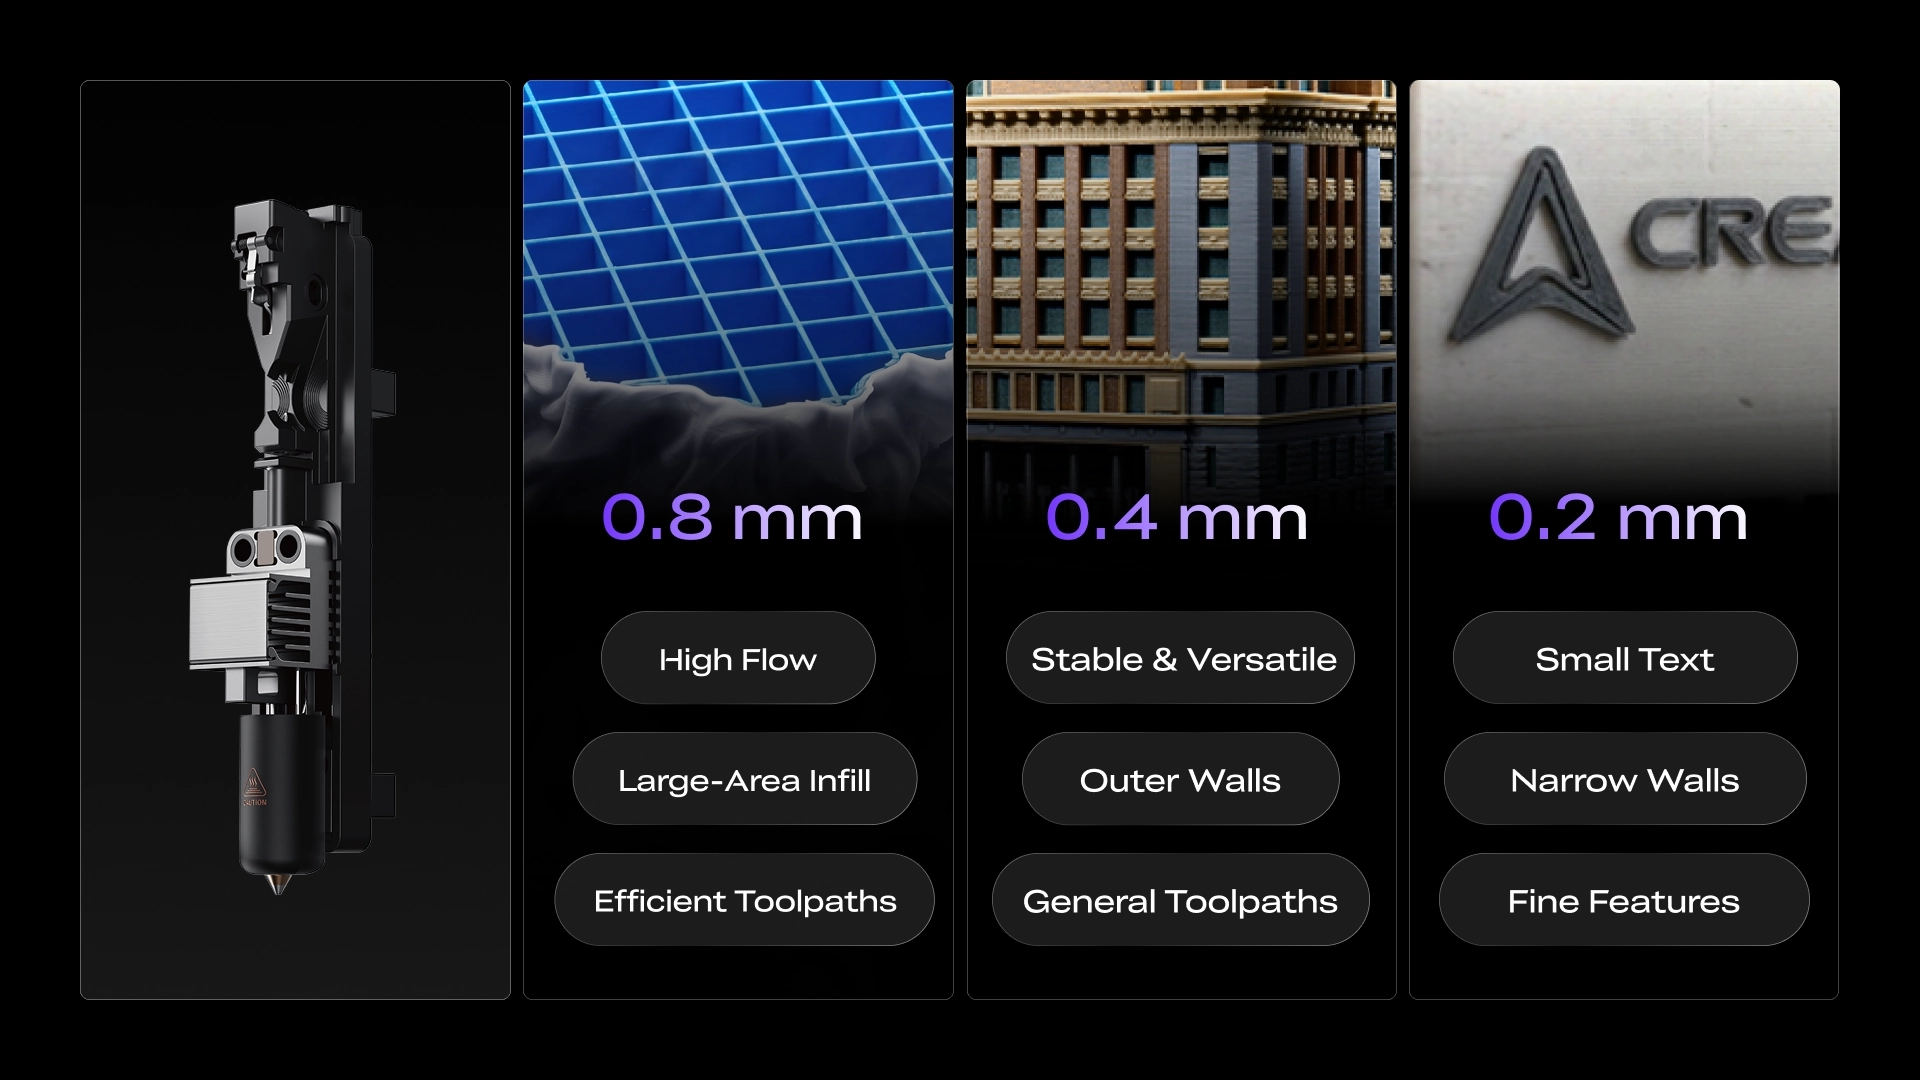
Por ejemplo, una boquilla de 0,8 mm puede encargarse del relleno y de otras áreas grandes, mientras que una de 0,4 mm imprime las paredes exteriores y las estructuras generales. La boquilla de 0,2 mm resulta más apropiada para detalles locales finos, como texto pequeño, paredes estrechas y contornos diminutos.
Una boquilla de 0,8 mm no es solo una de 0,4 mm más grande
La densidad de relleno determina cuánta estructura interna se imprime. El ancho de línea define la anchura de cada trayectoria de extrusión, mientras que el diámetro de la boquilla condiciona qué anchos de línea, alturas de capa y caudales pueden imprimirse de forma fiable.
Estos conceptos pueden parecer similares, pero describen aspectos distintos. Con boquillas más grandes no basta con aumentar el ancho de línea.
Una boquilla de 0,8 mm no es simplemente una versión ampliada de una de 0,4 mm. Al aumentar el diámetro cambian el ancho de línea, el volumen de extrusión, la altura de capa, la refrigeración y las exigencias de trayectoria. Si se utiliza una boquilla de 0,8 mm con una estrategia pensada para 0,4 mm, pueden aparecer paredes más rugosas, costuras bruscas, sobreextrusión o una adhesión entre capas inestable. Su verdadera ventaja surge cuando el caudal del hotend, la velocidad, la refrigeración y la geometría del modelo están correctamente coordinados.
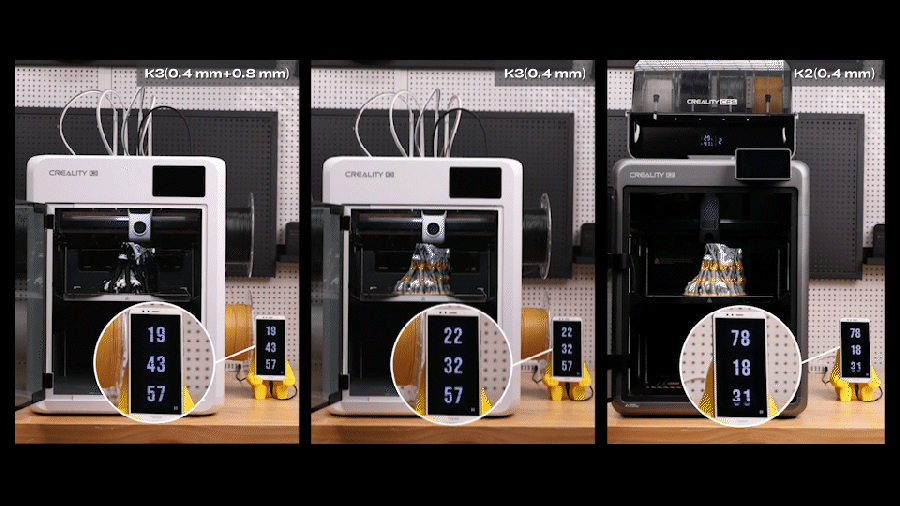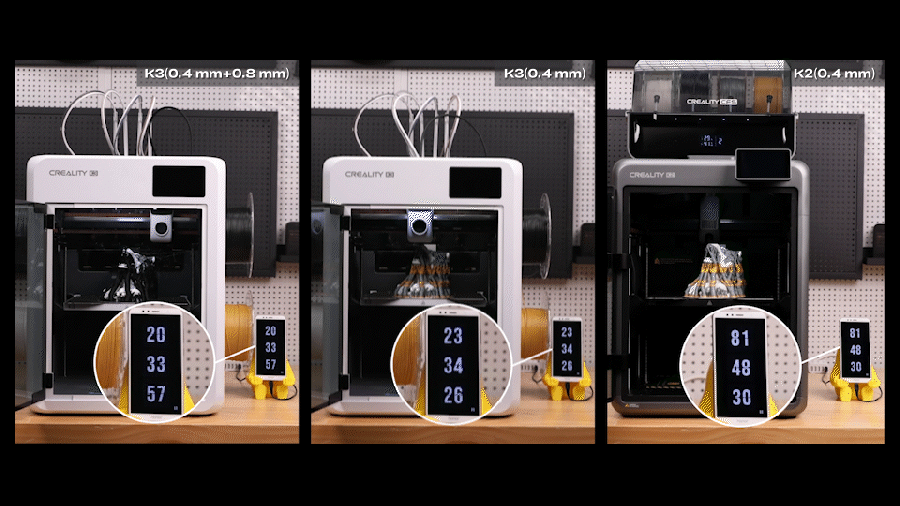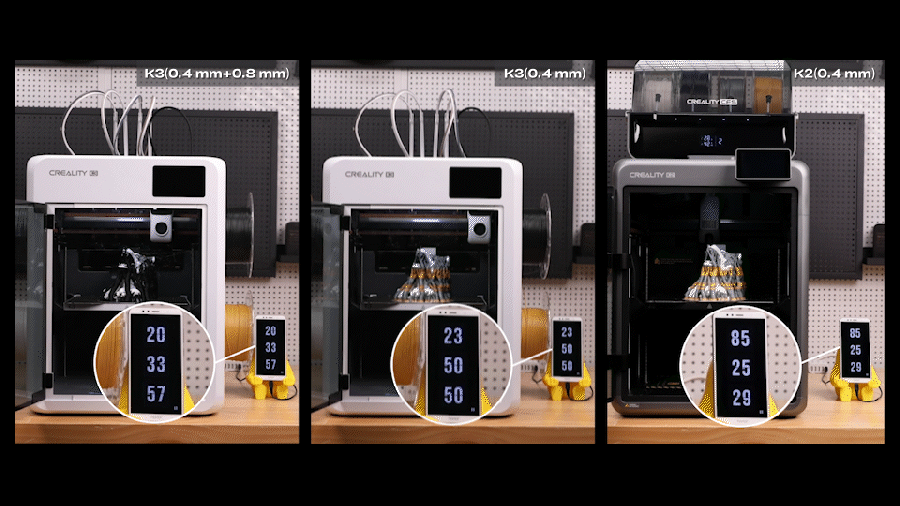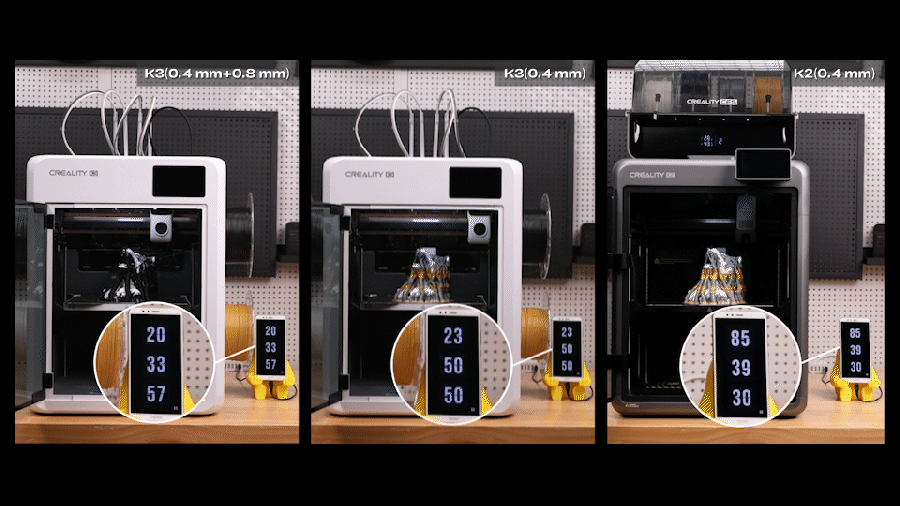
El modelo de cabeza de lobo lo ilustra. Con la misma densidad y patrón de relleno, el K2 necesitó 85 h 53 min 29 s con un único diámetro. En el K3, la configuración de 0,4 mm tardó 23 h 56 min 59 s, mientras que la combinación de 0,4 y 0,8 mm redujo el tiempo a 20 h 39 min 57 s.
Esto supone un ahorro adicional de 3 h 17 min frente a la configuración K3 de un solo diámetro. La mejora procede tanto del salto generacional de rendimiento del K3 como de la capacidad de la boquilla de 0,8 mm para cubrir grandes zonas internas con líneas más anchas y menos trayectorias.
¿Por qué no configurar simplemente un ancho de línea de 0,8 mm con una boquilla de 0,4 mm? El laminador puede permitirlo, pero equivaldría a imprimir aproximadamente al 200 % del diámetro de la boquilla. Exige recalibrar velocidad, caudal, temperatura y Pressure Advance, y a altas velocidades es más probable alcanzar los límites de presión y caudal volumétrico máximo. Un ajuste del laminador no equivale a utilizar una boquilla real de 0,8 mm.
Por tanto, una boquilla grande tiene su propio rango de trabajo para ancho de línea, altura de capa, caudal y velocidad. Lo mismo ocurre con las pequeñas. Una boquilla de 0,2 mm puede aportar ventajas en textos pequeños, paredes estrechas y contornos diminutos, pero su conveniencia depende del tamaño, la geometría y la distribución del detalle. Imprimir zonas grandes con ella normalmente requiere más tiempo.
La impresión multidiámetro tampoco consiste en combinar tamaños de forma arbitraria. Requiere combinaciones compatibles y ajustes correctamente coordinados de ancho de línea, caudal, velocidad y trayectorias. Para la selección convencional, consulta también la guía Creality de boquillas para impresoras 3D.
Entre lo grueso y lo fino, la transición es decisiva
Una vez repartido el trabajo, comienza el verdadero reto. Una boquilla de 0,8 mm imprime trayectorias más anchas; una de 0,4 mm, más estrechas; y una de 0,2 mm, todavía más finas. Si estos anchos se unen de forma demasiado brusca, pueden aparecer huecos, solapamientos y cambios repentinos en la superficie.
El desafío no se limita a elegir entre grueso y fino, sino a conseguir que ambos se conecten con suavidad.
Una transición limpia exige que varios factores trabajen juntos. Las trayectorias anchas y estrechas necesitan un límite claro, mientras que las líneas de relleno más anchas deben dejar espacio suficiente para unas paredes exteriores estables. En las zonas de transición también es necesario coordinar velocidad, volumen de extrusión y Pressure Advance.
El auténtico reto es mantener alineados el ancho de línea, el caudal, la velocidad y la estrategia de trayectorias sin cambiar la altura de capa. La boquilla ejecuta el cambio físico, pero el resultado final depende del laminado, la planificación de trayectorias, la calibración de parámetros y una ejecución estable.
Cada cambio de boquilla debe compensar
Si una boquilla de 0,8 mm se ocupa del relleno y una de 0,4 mm de las paredes exteriores, ¿cuál debe imprimir primero?
No existe una respuesta fija. Alternar entre 0,8 y 0,4 mm en cada capa puede ser posible, pero demasiados cambios pueden consumir la ganancia de eficiencia. Incluso con el cambio rápido del K3, cada operación tiene un coste.
La clave no es qué boquilla va primero, sino si una sección de la trayectoria justifica el cambio.
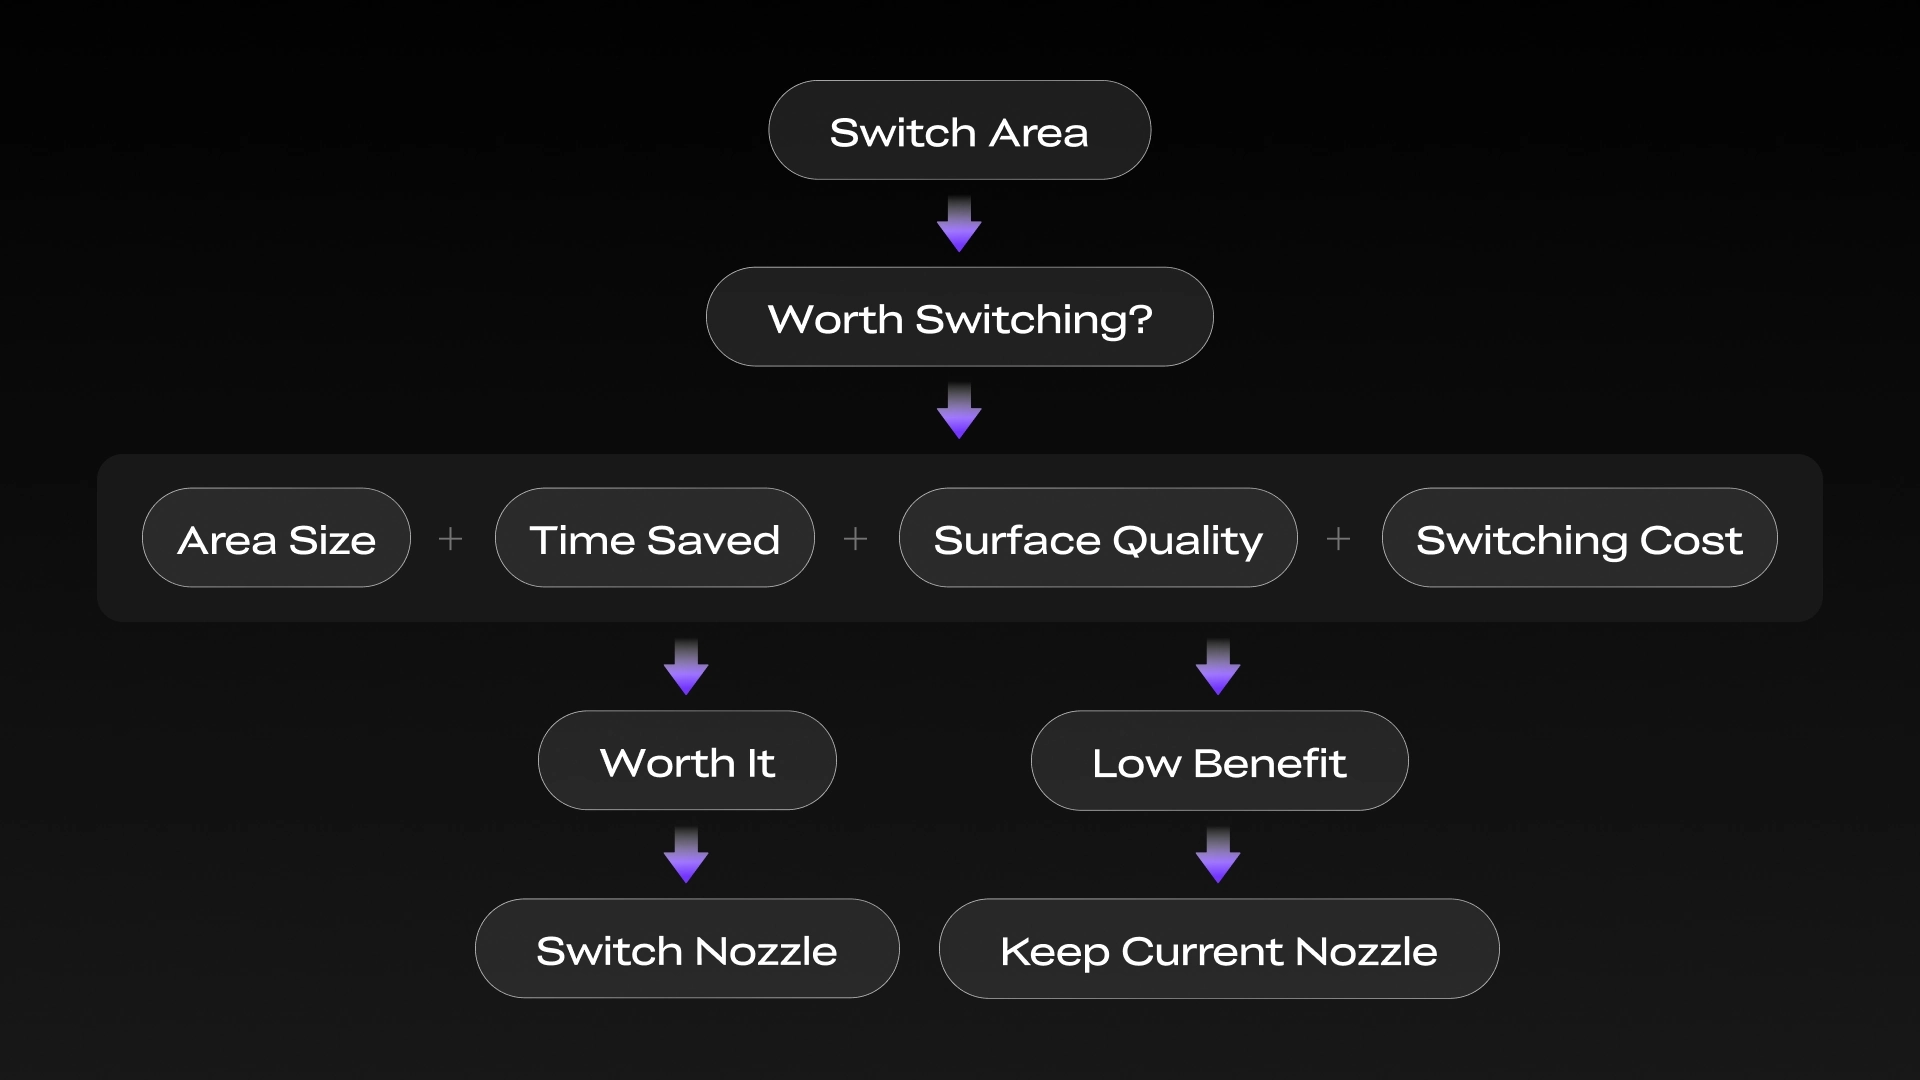
Si un gran bloque de relleno puede completarse de una vez con la boquilla de 0,8 mm, conviene dejar que lo haga: menos trayectorias, mayor productividad y menos cambios. Si las paredes exteriores, las superficies superiores o los puentes necesitan mejor acabado, la boquilla de 0,4 mm puede tomar el relevo en una configuración de 0,8 + 0,4 mm. Si la trayectoria es demasiado corta para aportar una ventaja clara, lo más conveniente es mantener la boquilla actual.
El objetivo no es cambiar a menudo, sino hacer que cada cambio merezca la pena. Hay que valorar el ahorro de tiempo, la calidad superficial y cualquier limpieza, reposicionamiento o reextrusión adicional. Con varios materiales, la interfaz entre ellos también debe permanecer estable después del cambio.
La impresión multidiámetro funciona mejor en modelos que combinan grandes zonas internas con detalles exteriores finos, cuando los materiales reforzados tienen requisitos específicos o cuando pueden asignarse suficientes trayectorias a una boquilla grande para justificar el cambio.
Para modelos pequeños o sencillos, zonas de cambio fragmentadas o combinaciones de materiales sin ventanas verificadas de temperatura y adhesión, una estrategia de una sola boquilla puede ser mejor. No es una opción predeterminada, sino una estrategia que debe usarse cuando ofrece un beneficio claro.
La impresión multidiámetro integra más materiales en una sola pieza
Su valor también puede extenderse a aplicaciones multimaterial validadas. Para filamentos reforzados con fibra de carbono, algunas formulaciones con mayor contenido de fibra o fibras más largas suelen recomendar una boquilla resistente al desgaste de 0,6 mm o más, con el fin de reducir el desgaste y el riesgo de obstrucción.
Al combinar PP-CF y PLA convencional, por ejemplo, una boquilla grande y resistente al desgaste puede imprimir las zonas estructurales que requieren material reforzado, mientras una de 0,4 mm utiliza PLA normal para paredes exteriores finas, textos y detalles decorativos.
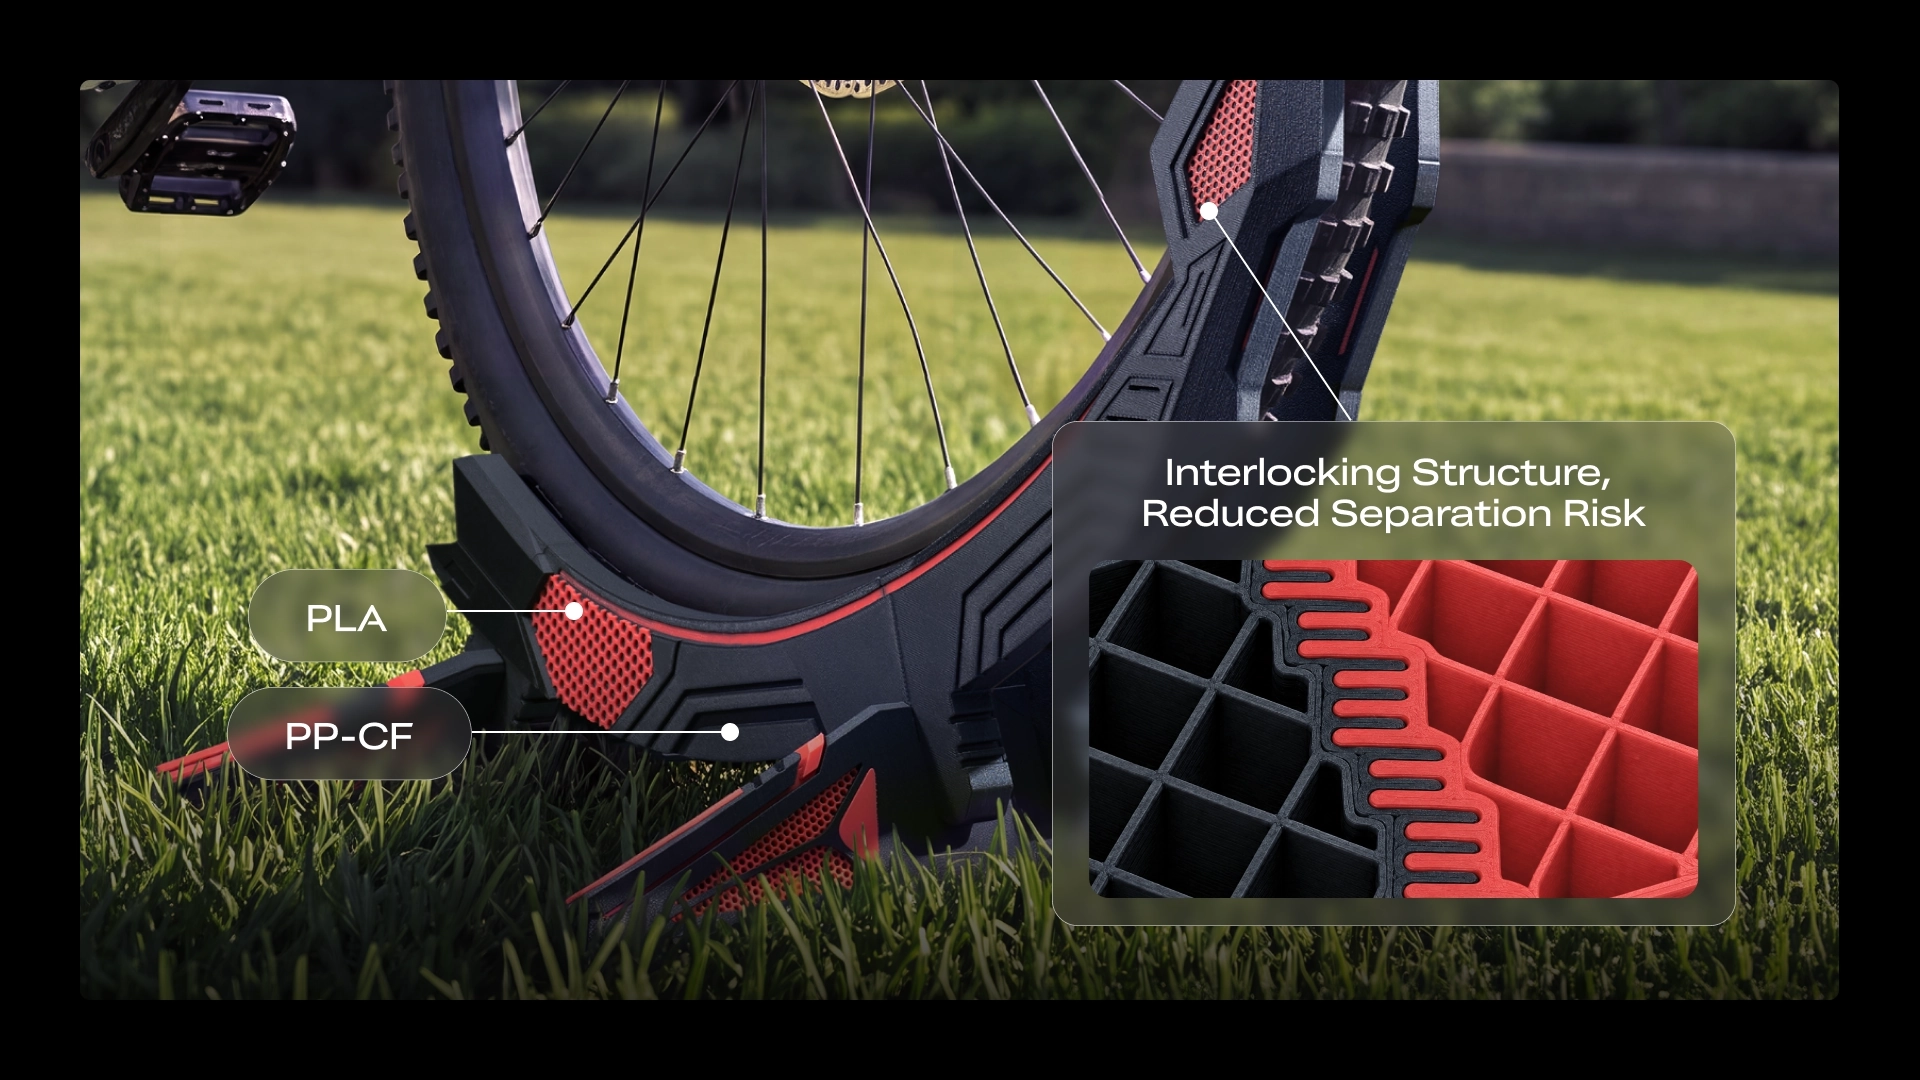
El propósito no es simplemente imprimir más colores, sino permitir que materiales con requisitos diferentes de diámetro y resistencia al desgaste trabajen juntos en un mismo modelo.
Cambiar la boquilla implica más que cambiar el diámetro
Para muchos usuarios, la impresión multidiámetro es una posibilidad nueva, pero no debería convertirse en una barrera.
K3 mantiene clara la división de funciones. El usuario decide qué zonas utilizan boquillas grandes o pequeñas según el modelo y el resultado deseado. Creality Print ofrece perfiles para boquillas de 0,2, 0,4, 0,6 y 0,8 mm, con ajustes base de ancho de línea, altura de capa, caudal, velocidad y otros parámetros.
Así se evita imponer los ajustes de 0,4 mm a una boquilla de 0,8 o 0,2 mm, o tener que reconstruir todo el conjunto de parámetros cada vez que cambia el diámetro.
Para un ajuste más preciso, la velocidad y la configuración de material también pueden modificarse por separado para cada diámetro. La estrategia sigue en manos del usuario, mientras que el software se ocupa de la mayor parte posible de la configuración.
K3 no está diseñado para decidir automáticamente toda la estrategia de boquillas. Su función es facilitar la ejecución de la configuración elegida: el usuario define la estrategia y el sistema gestiona los perfiles, los cambios de boquilla y la calibración.
Así, la impresión multidiámetro puede pasar de ser una técnica avanzada a una capacidad práctica para el uso diario.
Impresiones más rápidas y detalles más finos
En el pasado, combinar diámetros era una técnica más propia de usuarios avanzados: podía funcionar, pero no siempre de forma sencilla o fiable.
K3 no consiste solo en instalar más boquillas en una máquina. El objetivo es que trabajen como un pequeño equipo y que cada una asuma la tarea para la que está mejor preparada. Puedes explorar las opciones disponibles en la selección de impresoras 3D Creality.
Relacionado

Boquilla de impresora 3D atascada: causas y soluciones

Cómo limpiar una boquilla de impresora 3D: desatasco y mantenimiento
