
Boquilla de impresora 3D atascada: causas y soluciones
si el filamento sale con dificultad o deja de salir, la boquilla no tiene por qué estar completamente atascada. Comprueba primero la bobina, el recorrido del filamento, el extrusor, la temperatura y los ajustes del laminador. Si cuesta empujar el material incluso con el hotend a la temperatura correcta, es probable que exista una obstrucción parcial o total. Empieza siempre por el método compatible menos invasivo y sustituye la boquilla solo cuando sea necesario.
Una boquilla de impresora 3D obstruida puede provocar subextrusión, huecos entre capas, chasquidos en el extrusor y trabajos interrumpidos. En esta guía aprenderás a identificar la causa, desatascar la boquilla sin dañar el hotend y reducir el riesgo de que el problema vuelva a aparecer.

¿Cómo saber si la boquilla de la impresora 3D está atascada?
| Síntoma | Posible causa | Primera comprobación |
|---|---|---|
| Hilo de filamento muy fino o irregular | Obstrucción parcial de la boquilla | Extruir lentamente a la temperatura adecuada |
| Chasquidos o filamento mordido por el extrusor | Resistencia excesiva en el recorrido del material | Revisar bobina, tubo PTFE, engranajes y hotend |
| Huecos, líneas finas o capas incompletas | Subextrusión | Comprobar boquilla, flujo, temperatura y diámetro del filamento |
| No sale material aunque el extrusor funciona | Obstrucción total o filamento bloqueado | Descargar el filamento y revisar todo el sistema de alimentación |
| Crepitación, burbujas o vapor en la salida | Filamento húmedo | Secar el material antes de desmontar la boquilla |
Importante: la subextrusión también puede deberse a una bobina enredada, una presión excesiva del extrusor, engranajes sucios, un tubo PTFE mal colocado o una temperatura demasiado baja. Descarta estas causas antes de asumir que la boquilla está obstruida.
¿Por qué se obstruye la boquilla de una impresora 3D?
1. Temperatura de impresión incorrecta o inestable
Si la temperatura es demasiado baja, el filamento no se funde con la rapidez necesaria y aumenta la contrapresión. Una temperatura excesiva o dejar el hotend caliente durante demasiado tiempo puede degradar el material y generar residuos. Utiliza el intervalo recomendado por el fabricante del filamento y realiza una torre de temperatura cuando estrenes un material.
2. Restos después de cambiar de material
Al pasar de un filamento que se imprime a alta temperatura a otro que trabaja a una temperatura más baja, pueden quedar partículas en la zona de fusión. El nuevo material no siempre consigue expulsarlas. Purga hasta que el color y el caudal sean uniformes; si cambias de material con frecuencia, puede resultar útil un filamento de limpieza.
3. Polvo, partículas y filamento degradado
El polvo acumulado en la bobina, las impurezas y los periodos prolongados con la boquilla caliente sin extruir favorecen la formación de depósitos. Los filamentos con fibra de carbono, fibra de vidrio o pigmentos que brillan en la oscuridad también aceleran el desgaste. Consulta la guía Creality de tipos y tamaños de boquillas para impresoras 3D para elegir el material y el diámetro adecuados.
4. Heat creep y recorrido del filamento
El heat creep aparece cuando el calor asciende demasiado por el heatbreak. El filamento se reblandece antes de llegar a la zona de fusión y puede deformarse. Un ventilador del hotend bloqueado, una temperatura ambiente elevada, una retracción excesiva o un tubo PTFE mal asentado pueden favorecer este problema. En ese caso, el atasco puede encontrarse por encima del orificio de la boquilla.
Preparación y seguridad
- Sigue siempre el procedimiento de mantenimiento correspondiente al modelo de impresora y al hotend instalado.
- Utiliza gafas de protección y guantes resistentes al calor. La boquilla y el bloque calefactor pueden causar quemaduras graves.
- La impresora debe permanecer encendida únicamente durante las fases de calentamiento controlado. Apágala y desconéctala antes de retirar cubiertas, cables o componentes eléctricos.
- Emplea herramientas compatibles con el diámetro y el diseño de la boquilla. Una aguja demasiado gruesa o dura puede rayar el interior.
- No utilices una llama directa: puede deteriorar recubrimientos, alterar el tratamiento del metal y generar vapores no deseados.
Cómo desatascar la boquilla de una impresora 3D
1. Descargar, cortar y volver a cargar el filamento
- Calienta el hotend a la temperatura de impresión recomendada para el filamento cargado.
- Descarga el material desde el menú de la impresora. Si es necesario, empújalo primero unos milímetros y después retíralo de forma continua.
- Corta la punta ensanchada, marcada o deformada.
- Revisa la bobina, el tubo PTFE y el extrusor para localizar rozamientos o restos de material.
- Vuelve a cargar el filamento y extruye lentamente. Un flujo continuo y uniforme indica que probablemente no existe una obstrucción importante.
Si el filamento continúa saliendo muy fino, irregular o desviado hacia un lado, utiliza un método de limpieza autorizado para la boquilla instalada.
2. Usar una aguja solo cuando la boquilla lo permita
Una aguja de limpieza del diámetro correcto puede liberar una pequeña obstrucción situada cerca del orificio. Sin embargo, este método no es compatible con todas las boquillas. Algunos modelos revestidos, de alto flujo o con geometrías internas complejas pueden dañarse.
- Calienta la boquilla a la temperatura de extrusión del filamento cargado.
- Introduce suavemente desde abajo una aguja adecuada para el diámetro de la boquilla.
- Realiza unos pocos movimientos verticales ligeros, sin perforar, girar ni ejercer presión lateral.
- Retira la aguja y extruye filamento limpio hasta recuperar un caudal uniforme.
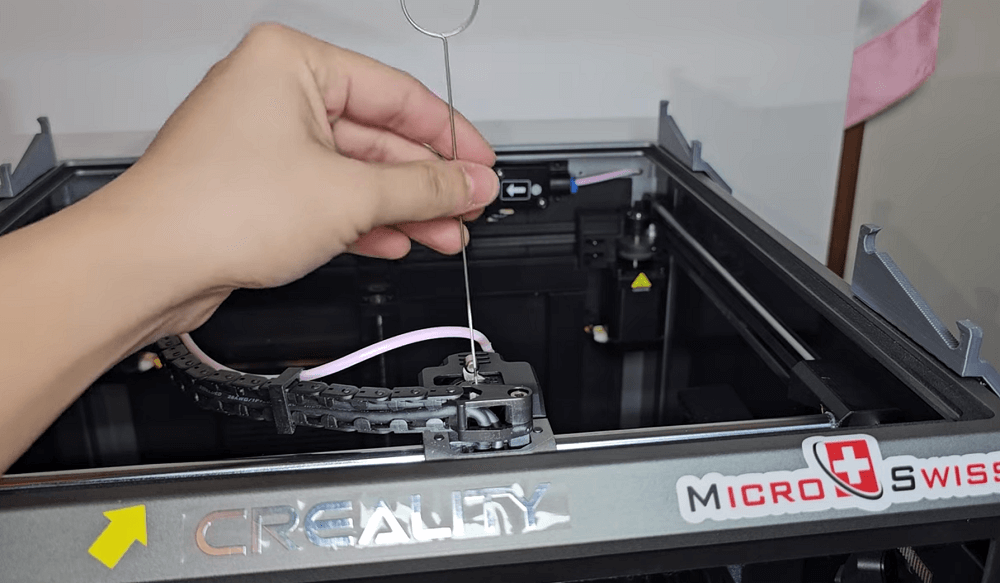
Las recomendaciones oficiales de E3D para determinadas boquillas Creality Unicorn muestran por qué el método depende del diseño concreto: en los modelos indicados se recomiendan el filamento de limpieza, el warm pull y el cold pull, mientras que no se aconsejan la aguja ni el soplete.
3. Realizar un tirón en frío para retirar residuos internos
El tirón en frío o cold pull permite extraer restos de la zona de fusión sin desmontar el hotend. Resulta especialmente útil cuando la obstrucción es parcial y todavía puede salir algo de material.
- Descarga el filamento y carga material de limpieza o el tipo recomendado por el fabricante.
- Calienta a una temperatura compatible y extruye hasta que el material salga limpio.
- Detén el calentamiento y deja enfriar el hotend hasta la temperatura de extracción indicada para ese sistema.
- Libera la presión del extrusor si es necesario y tira del filamento hacia arriba, recto, despacio y de forma continua.
- Examina la punta extraída. Si todavía contiene partículas oscuras, repite el proceso únicamente cuando el fabricante lo permita.
No utilices una temperatura universal para todos los hotends y materiales. El valor correcto depende del filamento de limpieza, la boquilla y el diseño del extrusor. La documentación de Prusa sobre el tirón en frío explica el principio mediante imágenes; las temperaturas y opciones de menú que incluye solo son aplicables a los modelos Prusa indicados.
4. Desmontar o sustituir la boquilla
Cuando la boquilla está totalmente bloqueada, presenta daños o se ha desgastado por el uso de materiales abrasivos, sustituirla suele ser más fiable que aplicar una limpieza agresiva.
- Descarga el filamento y accede al cabezal siguiendo el manual del modelo.
- Si se trata de una boquilla roscada convencional, aflójala únicamente a la temperatura indicada por el fabricante. Sujeta el bloque calefactor con una llave adecuada para evitar que giren el heatbreak o los cables.
- En un hotend de una sola pieza o de cambio rápido, utiliza exclusivamente el procedimiento específico del modelo. No apliques una guía diseñada para una boquilla roscada convencional.
- Deja enfriar las piezas antes de tocarlas o apoyarlas sobre una superficie.
- Monta la nueva boquilla según las instrucciones del fabricante. No copies el par de apriete ni el procedimiento de ajuste en caliente de otro hotend.
- Realiza después la autocomprobación, la limpieza de boquilla y la nivelación de la cama que solicite la impresora.
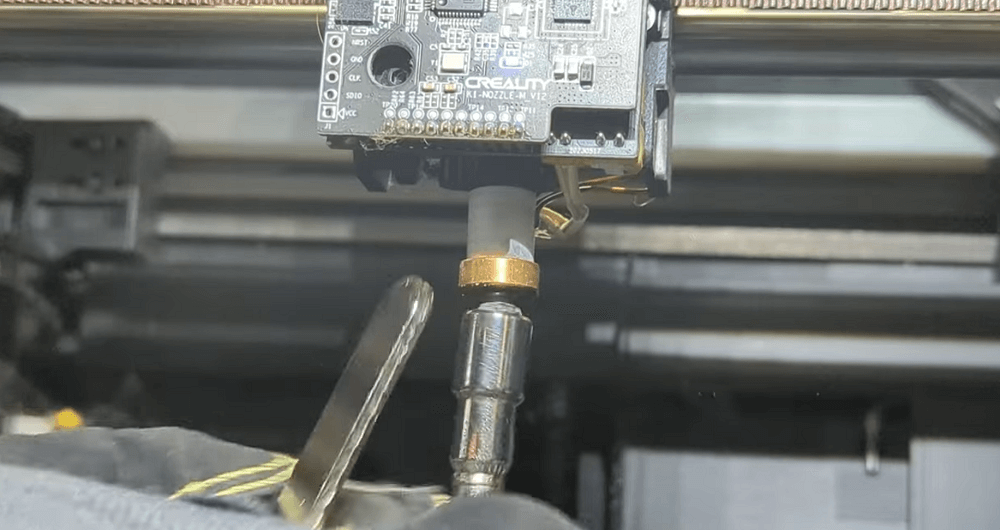
Si utilizas este modelo, consulta también el procedimiento específico para reemplazar la boquilla de la Creality K2. En otras series, sigue siempre su documentación de mantenimiento correspondiente.
Qué no debes hacer con una boquilla obstruida
- No utilices una llama directa: un soplete puede dañar los recubrimientos y modificar las propiedades del metal.
- No agrandes el orificio con una broca: una pequeña deformación cambia el diámetro real y el patrón de extrusión.
- No empujes el filamento por la fuerza: una presión excesiva puede desgastar el material, sobrecargar el extrusor o dañar el hotend.
- No uses disolventes sin comprobar la compatibilidad: la acetona actúa sobre el ABS, pero no sobre el PLA o el PETG, y puede atacar juntas o recubrimientos.
- No apliques una guía universal: una boquilla MK8 convencional, una Unicorn Nozzle y un hotend de cambio rápido requieren procedimientos diferentes.
Cómo evitar que la boquilla vuelva a atascarse
- Guarda el filamento seco y protegido del polvo. Seca los materiales higroscópicos según las indicaciones del fabricante.
- Ajusta la temperatura, la velocidad y el caudal volumétrico al filamento y a la boquilla utilizados.
- No dejes el hotend innecesariamente a alta temperatura sin extruir.
- Purga suficiente material al cambiar entre filamentos con temperaturas de impresión muy distintas.
- Revisa con regularidad el ventilador del hotend, la posición del tubo PTFE, los engranajes y el recorrido del filamento.
- Utiliza una boquilla resistente al desgaste y un diámetro adecuado para los filamentos abrasivos.
No existe un intervalo de limpieza único para todas las impresoras. Limpia la boquilla cuando aparezcan síntomas, después de un cambio de material problemático o según el mantenimiento previsto para el modelo. Desmontarla de forma preventiva cada 200 o 300 horas no es imprescindible si el hotend funciona correctamente.
Preguntas frecuentes
1. ¿La boquilla está obstruida o el filamento simplemente está húmedo?
El filamento húmedo suele producir crepitación, burbujas, vapor y una superficie rugosa, pero normalmente sigue saliendo material. Con una obstrucción, el flujo se vuelve anormalmente fino, irregular o se detiene. Como ambos problemas pueden aparecer a la vez, comprueba por separado el estado del filamento y la resistencia del sistema de extrusión.
2. ¿Se pueden limpiar todas las boquillas de 0,4 mm con una aguja?
No. El diámetro del orificio no determina por sí solo la compatibilidad. Las boquillas revestidas, las geometrías de alto flujo y algunos sistemas de una sola pieza pueden dañarse. Consulta las instrucciones de la boquilla instalada.
3. ¿Qué es mejor: una aguja o un tirón en frío?
La aguja actúa sobre una pequeña obstrucción situada en la salida. El tirón en frío puede retirar residuos de una zona más amplia del hotend. La elección depende de la boquilla y del diseño del extrusor; empieza por el método más suave que esté expresamente autorizado.
4. ¿Cuándo conviene sustituir la boquilla?
Es recomendable cambiarla cuando una obstrucción total no puede eliminarse con seguridad, el orificio presenta daños, el desgaste ha aumentado su diámetro o la extrusión continúa siendo irregular a pesar de utilizar ajustes correctos.
5. ¿Por qué se atasca justo después de cambiar de filamento?
Pueden quedar restos del material anterior dentro del hotend. Si ese filamento trabajaba a una temperatura más alta, el nuevo material impreso a menor temperatura no siempre los fundirá. Carga primero el filamento nuevo a una temperatura de purga compatible y después vuelve al valor de impresión previsto.
Conclusión
Ante una boquilla de impresora 3D obstruida, un diagnóstico preciso resulta más útil que una limpieza agresiva. Comprueba primero el filamento, el extrusor y la temperatura. Después utiliza únicamente un método compatible: volver a cargar el material, limpiar con cuidado, realizar un tirón en frío o sustituir la boquilla. Así recuperarás un caudal uniforme sin comprometer el hotend.
Relacionado

¿Por qué elegir entre velocidad y detalle? Impresión multiboquilla con K3

Cómo limpiar una boquilla de impresora 3D: desatasco y mantenimiento
