Guide pour résoudre le stringing en impression 3D : causes, réglages et prévention
Si vous avez déjà retiré une pièce de votre imprimante 3D et observé de fins fils de filament entre différentes parties du modèle, vous avez probablement rencontré un problème appelé stringing en impression 3D, aussi connu sous le nom d’oozing ou de “cheveux d’ange”. C’est l’un des défauts les plus courants en impression 3D FDM, mais aussi l’un des plus simples à corriger une fois que l’on comprend son origine.
Dans ce guide, nous expliquons ce qu’est le stringing, pourquoi il apparaît, comment ajuster les paramètres de rétraction et que faire lorsque vos impressions présentent des fils, des suintements ou de petites traces de filament entre les zones du modèle.
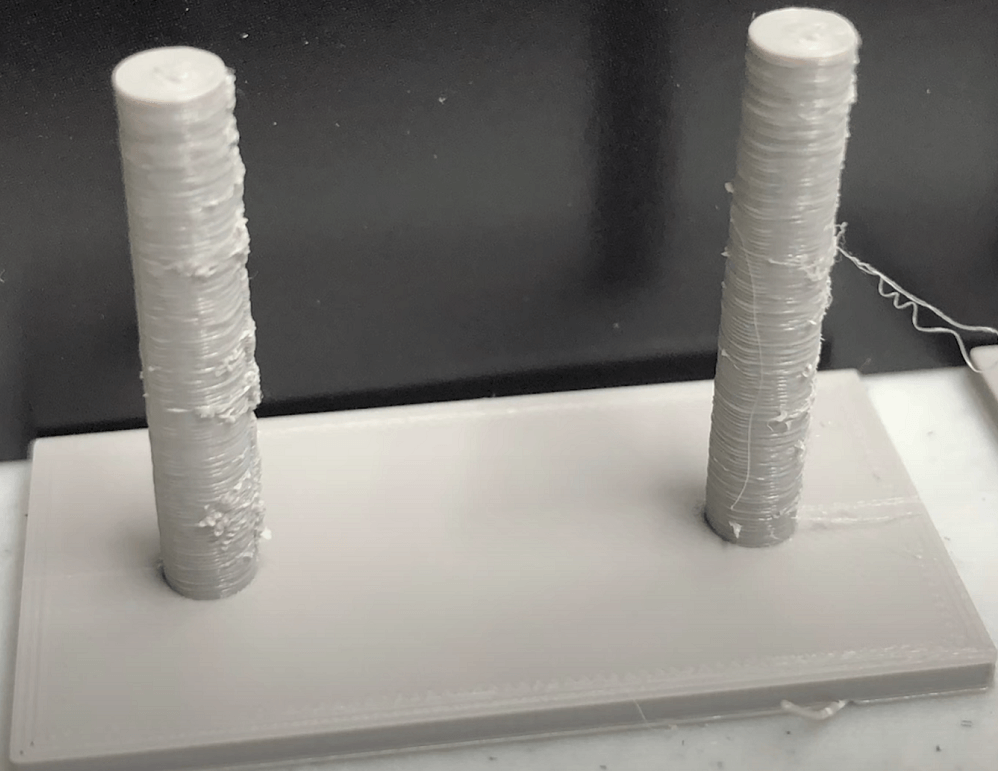
Qu’est-ce que le stringing en impression 3D ?
Le stringing, également appelé oozing, se produit lorsque le filament fondu continue de sortir de la buse pendant que la tête d’impression se déplace entre deux points du modèle sans extruder volontairement. L’excès de matière s’étire alors en fils très fins, semblables à des toiles d’araignée, entre différentes parties de la pièce.
C’est un problème fréquent en impression 3D FDM, notamment avec des matériaux comme le PLA et le PETG. Un léger stringing ne ruine pas forcément une pièce, mais il peut rendre la finition moins propre et nécessiter une étape de nettoyage, de découpe ou de ponçage après l’impression.
En résumé, l’oozing désigne toute fuite indésirable de filament, tandis que le stringing correspond plus précisément aux fins fils déposés entre les zones imprimées.
Quelle est la différence entre un stringing fin et un stringing épais ?

Le stringing fin ressemble à de petits cheveux et provient souvent d’un léger suintement, d’une température un peu trop élevée ou d’une rétraction insuffisante. Le stringing épais forme des fils plus larges, voire de petits amas de matière, et peut être causé par une température excessive, une rétraction désactivée, un filament humide ou des déplacements trop lents.
Quelles sont les causes du stringing en impression 3D ?
La cause principale est généralement la sortie involontaire de filament fondu pendant les déplacements à vide, lorsque la tête d’impression se déplace sans imprimer. Il n’existe pas une seule solution universelle, car le stringing résulte souvent d’un mélange de température, de rétraction, de qualité du filament, d’humidité et de réglages du slicer.
1. Paramètres de rétraction incorrects ou insuffisants
Les paramètres de rétraction sont l’une des premières causes du stringing. La rétraction consiste à tirer légèrement le filament vers l’arrière avant un déplacement, afin de réduire la pression dans la buse.
Si la distance de rétraction est trop faible ou si la vitesse de rétraction est trop lente, le filament fondu ne recule pas suffisamment dans la buse et peut continuer à s’écouler pendant le déplacement.
2. Température d’impression trop élevée
Lorsque la température de la buse est trop élevée, le filament devient trop fluide et s’écoule plus facilement. Cela peut provoquer des fuites, des fils épais ou de petits dépôts de matière, en particulier avec des matériaux comme le PETG et le TPU.
3. Filament humide
Certains filaments, comme le PETG, le TPU ou le nylon, absorbent l’humidité de l’air. Lorsque ce filament humide est chauffé dans la buse, l’eau se transforme en vapeur, crée des bulles et pousse le plastique fondu de manière irrégulière. Cela peut entraîner des fils, des crépitements, des bulles et une surface moins régulière.
4. Déplacements trop lents ou trop longs
Plus la buse passe de temps à se déplacer dans le vide entre deux zones du modèle, plus le filament fondu a le temps de s’échapper. Augmenter la vitesse de déplacement peut réduire ce temps et limiter l’apparition de fils.
5. Buse sale ou partiellement bouchée
Une buse sale, usée ou partiellement obstruée peut perturber la pression dans le hotend et rendre l’extrusion instable. Cela peut provoquer des suintements, des fils et des dépôts de matière. Dans certains cas, un problème matériel, une buse usée ou une mauvaise calibration peuvent aggraver le phénomène.
Comment corriger et prévenir le stringing en impression 3D

Si vos impressions présentent des fils fins ou de petites bavures entre les parties du modèle, pas de panique. Dans la plupart des cas, quelques réglages bien ciblés suffisent à améliorer nettement le résultat.
1. Faire un test de stringing avant les réglages
Avant de modifier plusieurs paramètres à la fois, il est conseillé d’imprimer un modèle de test de stringing. Ces modèles comportent généralement plusieurs petites tours espacées. Lorsque la buse se déplace de l’une à l’autre, les fils de filament deviennent clairement visibles.
En observant le résultat, vous pouvez déterminer si le problème vient plutôt de la rétraction, de la température, de la vitesse de déplacement ou de l’humidité du filament. Après chaque ajustement, relancer le test permet de vérifier si les nouveaux paramètres sont efficaces avant de lancer une pièce plus grande.
2. Ajuster la rétraction et la température
La rétraction et la température de la buse sont deux paramètres essentiels pour réduire le stringing.
- Activer la rétraction : vérifiez que la rétraction est bien activée dans votre slicer.
- Distance de rétraction : essayez 1 à 2 mm pour un extrudeur direct drive et 4 à 6 mm pour un système Bowden.
- Vitesse de rétraction : commencez autour de 25–45 mm/s. Elle doit être assez rapide pour tirer le filament, sans l’écraser ni provoquer de bouchon.
- Réduire la température : si vos impressions présentent des fils, baissez la température de la buse par paliers de 5 °C jusqu’à amélioration. Évitez toutefois de descendre trop bas, car cela pourrait entraîner de la sous-extrusion ou une mauvaise adhérence des couches.
Ces ajustements simples éliminent généralement la plupart des fils fins de type “toile d’araignée”. Pour des résultats plus stables au quotidien, vous pouvez également consulter les imprimantes 3D Creality adaptées aux projets.
3. et stocker correctement les filaments
Un filament humide est une cause très fréquente d’oozing et de stringing. Lorsque l’humidité se transforme en vapeur dans la buse, elle peut expulser le plastique fondu de manière incontrôlée.
- Sécher le filament : utilisez une boîte de séchage pour filament ou un sécheur dédié. Pour le PLA, un séchage de plusieurs heures à basse température est souvent suffisant, mais il faut toujours suivre les recommandations du fabricant du filament.
- Stocker correctement : conservez les bobines dans des boîtes hermétiques avec des sachets de gel de silice afin de limiter l’absorption d’humidité.
Ce point est particulièrement important pour le PLA, le PETG, le TPU et le nylon, qui peuvent absorber l’humidité ambiante. Pour renouveler vos matériaux, vous pouvez explorer la catégorie filaments Creality.
4. Optimiser les déplacements et les réglages du slicer
Votre slicer propose plusieurs options utiles pour limiter les fuites pendant les déplacements sans extrusion.
- Augmenter la vitesse de déplacement : des valeurs comme 150–200 mm/s peuvent aider à réduire le temps passé par la buse au-dessus des zones ouvertes.
- Mode Combing : il maintient la buse à l’intérieur des zones déjà imprimées afin d’éviter de traverser les espaces vides.
- Éviter de traverser les périmètres : cette option réduit les déplacements inutiles susceptibles de laisser des fils visibles sur la surface extérieure.
- Wipe ou Coast : ces réglages réduisent la pression dans la buse en fin d’extrusion afin d’éviter les fuites de matière.
Une bonne combinaison de ces paramètres peut améliorer nettement la propreté de surface de vos impressions.
5. Conseils selon le matériau utilisé
Chaque filament a son propre comportement. Il est donc important d’adapter les réglages au matériau utilisé.
- PLA : sensible à la température et à l’humidité. Il s’imprime souvent autour de 190–210 °C, selon la marque, la couleur et la vitesse.
- PETG : naturellement plus collant, il a tendance à créer plus de fils. Essayez une température légèrement plus basse, une rétraction mieux calibrée et un filament bien sec.
- TPU : souple et flexible, il nécessite une rétraction modérée. Une rétraction trop forte peut provoquer un bouchage.
- ABS : moins sujet au stringing que le PETG, mais une température excessive peut tout de même provoquer un léger suintement.
Un test de rétraction rapide reste la meilleure méthode pour trouver le bon équilibre avant d’imprimer une pièce importante.
6. Entretien régulier et prévention à long terme
De bonnes habitudes d’entretien permettent aussi de réduire le stringing sur le long terme.
- Améliorer le matériel si nécessaire : un extrudeur direct drive peut offrir un meilleur contrôle du filament, surtout avec les matériaux flexibles. Un hotend tout métal peut être utile pour les filaments haute température.
- Nettoyer la buse et le hotend : retirez régulièrement les résidus à l’aide d’une brosse en laiton ou effectuez un cold pull si nécessaire.
- Utiliser un filament de qualité : un diamètre irrégulier, une mauvaise conservation ou des additifs instables peuvent favoriser l’oozing.
Avec une imprimante bien calibrée, une buse propre et un filament sec, le stringing devrait devenir un problème rare plutôt qu’une frustration récurrente.
FAQ sur le stringing en impression 3D
1. Le stringing épais est-il différent du stringing classique ?
Oui. Le stringing fin ressemble à une toile d’araignée légère, tandis que le stringing épais forme des fils plus visibles, des amas ou de petites bavures. Il est souvent lié à une température trop élevée, une sur-extrusion, un filament humide, une rétraction désactivée ou un problème matériel.
2. Comment enlever le stringing sur une pièce déjà imprimée ?
Vous pouvez retirer les fils fins à l’aide d’une pince, de petits ciseaux ou d’une pince coupante. Une légère chaleur, appliquée avec précaution à l’aide d’un pistolet à air chaud, peut aussi aider à faire disparaître les fils les plus fins. Ensuite, un ponçage léger au papier à grain fin permet d’améliorer la finition. Pour l’ABS, le lissage à la vapeur d’acétone peut également fonctionner, mais il doit être réalisé avec prudence et dans un espace bien ventilé.
3. Quel réglage modifier en premier pour réduire le stringing ?
Commencez par vérifier que la rétraction est activée, puis ajustez la distance et la vitesse de rétraction. Ensuite, baissez la température par paliers de 5 °C. Si le problème persiste, séchez le filament et optimisez les déplacements dans le slicer.
4. Pourquoi le PETG fait-il plus de stringing que le PLA ?
Le PETG est plus collant et plus visqueux que le PLA, ce qui favorise les fils pendant les déplacements. Il peut aussi absorber l’humidité, ce qui aggrave l’oozing. Pour le PETG, il est recommandé d’utiliser un filament bien sec, une température légèrement plus basse et une rétraction adaptée.
Conclusion
Le stringing peut donner un aspect désordonné à une impression, mais c’est l’un des défauts les plus simples à corriger. La clé est de comprendre son origine : température trop élevée, rétraction insuffisante, filament humide, déplacements trop lents ou buse encrassée.
Avec de bons réglages, un entretien régulier et un filament de qualité, vos impressions seront plus propres, plus lisses et plus professionnelles. En 2026, l’association d’un slicer bien configuré, d’une imprimante fiable et de matériaux bien stockés reste l’une des meilleures façons d’obtenir des résultats réguliers.
Recommandations

Tendances de l’impression 3D en 2026 : 8 innovations

Le PETG est-il alimentaire ? Ce qu’il faut vérifier

Que peut-on faire avec une imprimante 3D ? Usages et exemples
