
Paramètres de filament recommandés pour la Creality K2 Plus
La Creality K2 Plus est disponible sur le marché depuis plus d’un an. Cette imprimante 3D haute vitesse dispose d’un grand volume d’impression de 350 × 350 × 350 mm, ce qui en fait un choix idéal pour les professionnels et les petits fabricants. Sa capacité d’impression multicolore améliore encore la flexibilité pour les projets de grande envergure et complexes.
Pour obtenir une qualité d’impression optimale, il est essentiel de régler avec précision les paramètres du filament, notamment la température de la buse, du plateau chauffant et le refroidissement. Chaque matériau nécessite une configuration spécifique.
Ce guide présente les réglages de filament recommandés pour la K2 Plus, afin d’exploiter efficacement différents matériaux et d’obtenir des impressions 3D de haute qualité.
Paramètres de filament recommandés pour la K2 Plus
| Paramètres | Hyper PLA | ENDER FAST PLA | Hyper ABS | Hyper PLA-CF | HP ASA | Hyper PETG | HP-TPU | CR-TPU | CR-PETG | CR-ABS | CR-PLA | CR-Silk |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Nozzle Temp (℃) | 220 | 220 | 260 | 220 | 260 | 240 | 220 | 220 | 240 | 260 | 220 | 220 |
| Hotbed Temp (℃) | 50 | 50 | 80 | 50 | 90 | 70 | 40 | 40 | 70 | 100 | 50 | 50 |
| Cavity Temp (℃) | 35 | 35 | 50 | 35 | 50 | 35 | 35 | 35 | 35 | 60 | 35 | 35 |
| Pressure Advance | 0.04 | 0.04 | 0.03 | 0.04 | 0.04 | 0.05 | 0.4 | 0.34 | 0.07 | 0.04 | 0.04 | 0.04 |
| Maximum Volume Velocity (mm³/s) | 23 | 23 | 23 | 23 | 14 | 23 | 3 | 2 | 12 | 18 | 18 | 10 |
| Flow Ratio | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 0.98 | 1 | 1.02 | 0.95 | 0.95 | 0.95 | 0.95 |
| Cooling Fan (Min/Max) % | 100/100 | 100/100 | 10/60 | 100/100 | 10/40 | 40/80 | 100/100 | 100/100 | 40/80 | 10/60 | 100/100 | 100/100 |
| (Min/Max) Layer Time (s) | 100/4 | 100/6 | 30/12 | 100/8 | 40/10 | 30/8 | 100/8 | 100/8 | 30/8 | 30/12 | 100/4 | 100/4 |
| Cooling Overhang Threshold Value (%) | 50 | 50 | 25 | 50 | 25 | 25 | 95 | 95 | 25 | 25 | 50 | 50 |
| Overhang Fan Speed (%) | 100 | 100 | 80 | 100 | 100 | 100 | 100 | 100 | 100 | 80 | 100 | 100 |
| Paramètres | CR-PLA Matte | CR-PLA Fluo | EN PLA+ | Generic PLA | Generic ABS | Generic TPU | Generic PETG | Generic Silk | Generic HIPS | Generic PC | Generic ASA |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Nozzle Temp (℃) | 220 | 220 | 220 | 220 | 260 | 220 | 240 | 220 | 240 | 260 | 260 |
| Hotbed Temp (℃) | 50 | 50 | 50 | 50 | 100 | 40 | 70 | 50 | 100 | 110 | 90 |
| Cavity Temp (℃) | 35 | 35 | 35 | 35 | 50 | 35 | 35 | 35 | 50 | 50 | 50 |
| Pressure Advance | 0.04 | 0.04 | 0.04 | 0.04 | 0.06 | 0.3 | 0.1 | 0.04 | 0.05 | 0.03 | 0.04 |
| Maximum Volume Velocity (mm³/s) | 18 | 18 | 14 | 14 | 16 | 2 | 9 | 8 | 10 | 18 | 14 |
| Flow Ratio | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 1 | 0.95 | 0.98 | 0.95 | 0.95 | 0.95 |
| Cooling Fan (Min/Max) % | 100/100 | 100/100 | 100/100 | 100/100 | 10/60 | 100/100 | 40/80 | 100/100 | 30/80 | 10/60 | 10/70 |
| (Min/Max) Layer Time (s) | 100/4 | 100/4 | 100/4 | 100/6 | 30/12 | 100/8 | 30/8 | 80/8 | 30/10 | 30/12 | 40/8 |
| Cooling Overhang Threshold Value (%) | 50 | 50 | 50 | 50 | 25 | 95 | 25 | 50 | 10 | 25 | 25 |
| Overhang Fan Speed (%) | 100 | 100 | 100 | 100 | 80 | 100 | 90 | 100 | 80 | 80 | 80 |
Précautions
1. Processus de séchage
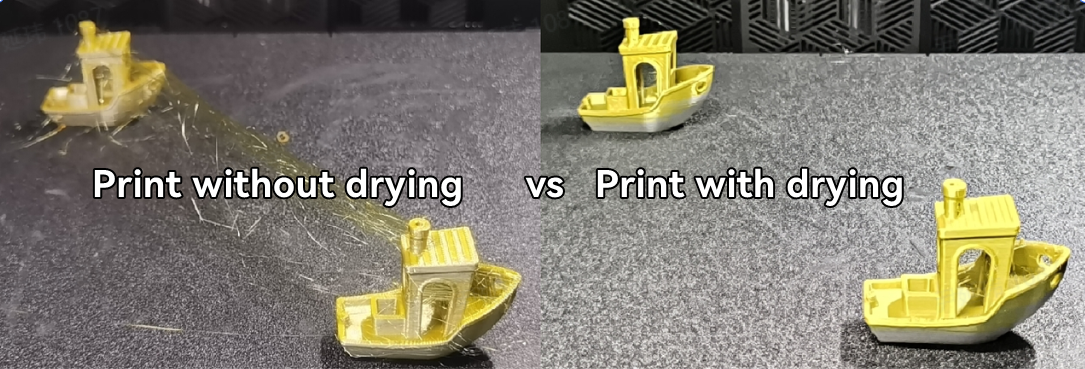
Assurez-vous que les filaments sont correctement séchés avant et pendant l’impression afin d’améliorer la qualité d’impression, en particulier pour des matériaux comme le PETG, le TPU, le CR-Silk, le CR-PLA Matte, l’ENDER FAST PLA et le PA (nylon). Pour des instructions détaillées, consultez le guide de séchage des filaments Creality. Un bon séchage permet d’éviter les défauts liés à l’humidité et d’optimiser les performances globales.
2. Prévention du gauchissement et des fissures
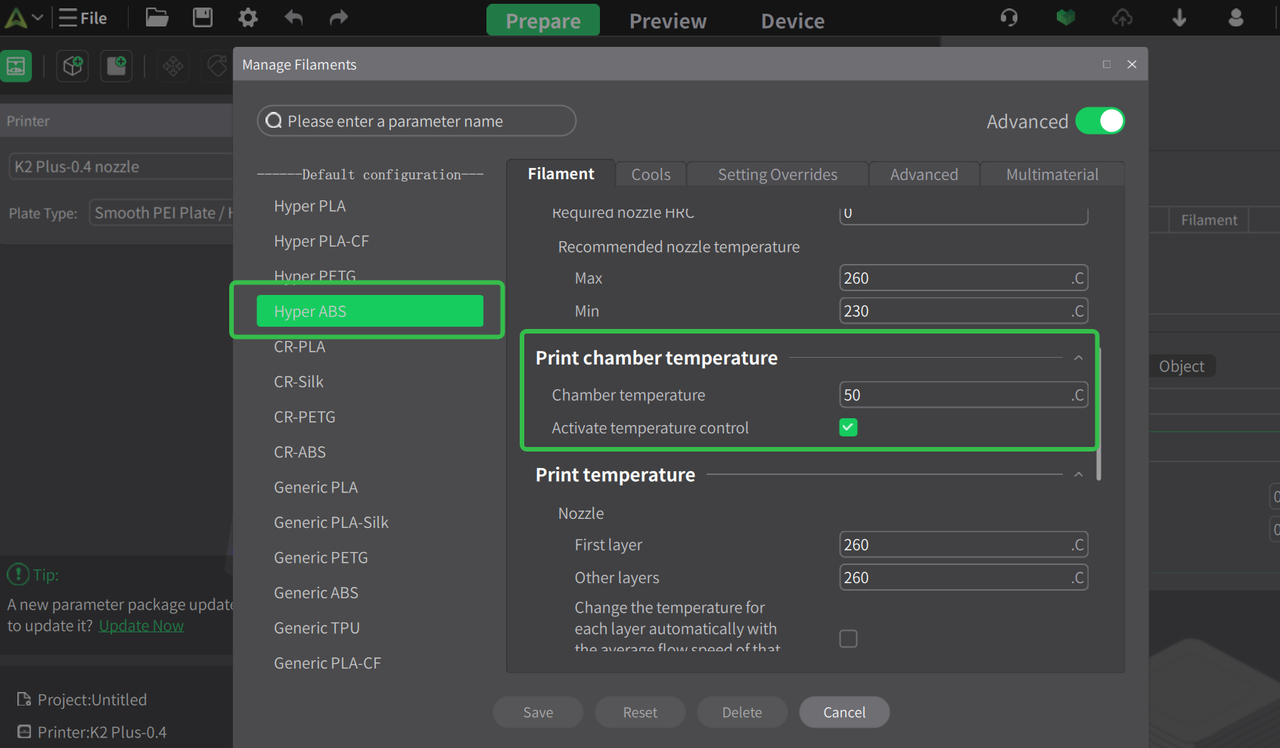
Les matériaux tels que l’ABS, l’ASA, le PC et le PA sont sujets au gauchissement et aux fissures en raison de leurs propriétés intrinsèques. Pour réduire ces risques, utilisez un chauffage de chambre adapté (50–60 °C) et fermez le capot supérieur ainsi que la porte avant pendant l’impression. Le logiciel Creality Print intègre des réglages par défaut incluant le chauffage de la chambre pour ces matériaux.
3. Manipulation du filament TPU
Évitez d’utiliser le TPU avec le Creality CFS, car sa flexibilité peut provoquer des problèmes d’alimentation.
Les filaments dont la dureté est inférieure à 85A (par exemple 80A ou 75A) sont trop souples pour les imprimantes Creality et peuvent entraîner des échecs d’extrusion ou des obstructions de buse.
Évitez d’imprimer le TPU directement à travers le tube PTFE afin de réduire la résistance et d’améliorer la stabilité de l’impression.
4. Matériaux renforcés en fibre de carbone
Pour les matériaux CF tels que le PA-CF, le PAHT-CF et le PET-CF :
Utilisez une buse supérieure à 0,2 mm afin d’éviter les obstructions. Une buse de 0,6 mm est recommandée pour un bon équilibre entre précision et fiabilité.
Réglez la température de la buse entre 280 et 300 °C et nettoyez-la avec une aiguille avant et après utilisation.
Un entretien régulier permet d’éviter les obstructions lors du passage entre des filaments CF et des filaments standard.
5. Réglages de filament par défaut
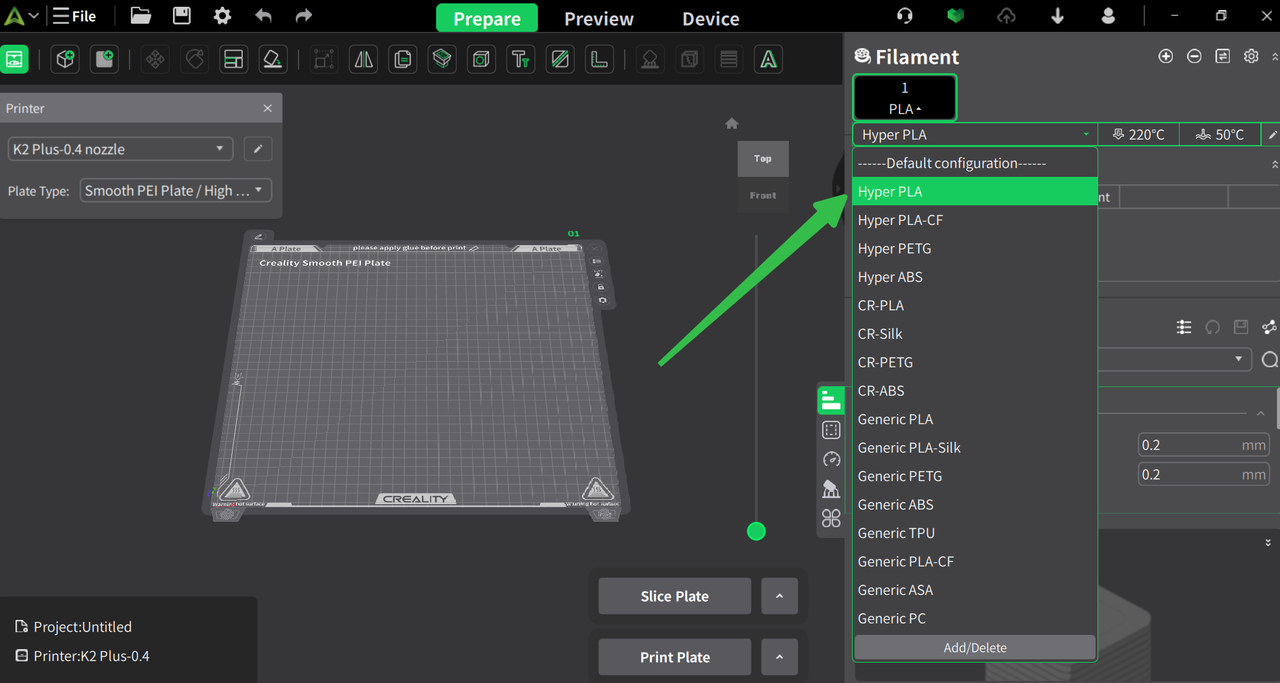
Utilisez les paramètres intégrés de CrealityPrint pour des performances optimales. Plus de 40 types de filaments sont préconfigurés. Si votre filament n’est pas répertorié, sélectionnez le profil le plus proche.
Scénarios de paramètres :
Standard (0,20 mm) : Bon équilibre entre qualité et efficacité, idéal pour la plupart des impressions.
Fin (0,08/0,12/0,16 mm) : Qualité supérieure avec des temps d’impression plus longs, non recommandé pour les grands modèles multicolores.
Rapide (0,24/0,28 mm) : Impression plus rapide avec une qualité réduite et des lignes de couche plus visibles.
Conclusion
En appliquant les réglages de filament recommandés, les utilisateurs peuvent exploiter pleinement le potentiel de la Creality K2 Plus. Un réglage précis des paramètres améliore la qualité et la fiabilité d’impression tout en garantissant des performances constantes sur une large gamme de matériaux, même pour des applications 3D exigeantes.
Recommandations

Creality K2 : améliorer la qualité d’impression

Comment nettoyer le plateau d’une imprimante 3D ?

Nettoyer une buse d’imprimante 3D : débouchage et entretien
