
Guía de temperaturas para PLA: impresiones 3D perfectas con ajustes óptimos
El ácido poliláctico (PLA) es uno de los filamentos de impresión 3D más utilizados gracias a su bajo coste, facilidad de uso y carácter ecológico. Para lograr impresiones 3D limpias y suaves, es fundamental optimizar parámetros como la temperatura de impresión del PLA, la temperatura de la cama y la refrigeración.
Esta guía presenta los ajustes óptimos para el PLA, incluyendo la temperatura de impresión y el nivelado de la cama, para evitar problemas como el warping o el stringing — y conseguir resultados de calidad profesional en cada impresión.

Temperaturas recomendadas para PLA
Aquí tienes un resumen de los ajustes de temperatura más habituales para el PLA:
| Componente | Qué es | Temperatura típica para PLA | Propósito |
|---|---|---|---|
| Boquilla | La punta metálica por donde se extruye el PLA fundido sobre la cama de impresión | 190 °C–210 °C | Controlar el flujo de extrusión y el nivel de detalle |
| Cama caliente | El elemento calefactor situado debajo de la superficie de impresión | 50 °C–70 °C | Evitar el warping y mejorar la adhesión de la primera capa |
| Superficie de impresión | La superficie sobre la que se construye la pieza | Calentada por la cama caliente | Superficie donde se adhiere la impresión (vidrio, PEI, etc.) |
| Temperatura de fusión | Temperatura a la que el PLA se vuelve completamente líquido | 150 °C–160 °C | Indicar el cambio de fase del PLA a estado líquido |
| Temperatura de transición vítrea | Temperatura a la que el PLA se ablanda (sin fundirse) | 60 °C–65 °C | Importante para la resistencia térmica y la estabilidad tras la impresión |
Temperatura de boquilla para PLA
La temperatura de la boquilla del PLA, que suele coincidir con la del extrusor, normalmente se sitúa entre 190 °C y 220 °C. Es clave para que el filamento se funda correctamente y fluya de manera uniforme.
Los estudios indican que este rango es el más adecuado para la mayoría de los filamentos PLA:
-
Temperaturas bajas (190 °C–200 °C):
Reducen el stringing y el goteo, mejoran el acabado superficial, especialmente en piezas con detalles o voladizos. Sin embargo, si son demasiado bajas, pueden afectar la adhesión entre capas. -
Temperaturas altas (210 °C–220 °C):
Mejoran la adhesión entre capas y la resistencia de las piezas, ideales para piezas funcionales, aunque pueden provocar stringing o acumulaciones si son demasiado altas.
Por ejemplo, algunos fabricantes recomiendan 215 °C ± 10 °C, mientras que otros indican 180 °C–220 °C, dependiendo del color del filamento y el tamaño de la boquilla.
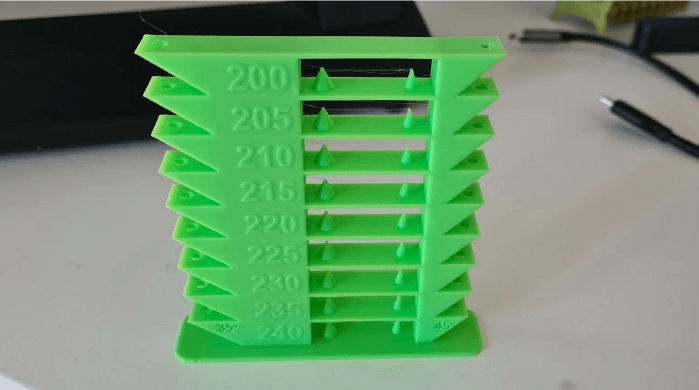
La mejor forma de encontrar la temperatura óptima es imprimir una torre de temperatura, que prueba varios ajustes en una sola impresión.
Temperatura de cama para PLA
La temperatura de la cama mejora la adhesión de la primera capa y reduce el warping, especialmente en impresiones grandes.
El rango más recomendado es 50 °C a 60 °C:
-
50 °C–60 °C:
Proporciona buena adhesión, especialmente en superficies de vidrio o PEI. El slicer Cura, por ejemplo, utiliza 60 °C como valor predeterminado para PLA. -
Sin cama caliente:
El PLA puede imprimirse sin cama caliente, especialmente en piezas pequeñas, utilizando adhesivos como barra de pegamento, laca o cinta de carrocero azul sobre vidrio.
En general, se recomienda una temperatura de cama de 50 °C–60 °C para reducir el warping y mejorar la estabilidad de impresión. Algunos usuarios en foros como Reddit informan buenos resultados con 45 °C–50 °C en placas PEI según la impresora.
Propiedades térmicas del PLA: transición vítrea y temperatura de fusión
Para ajustar correctamente los parámetros de impresión en PLA, es importante entender cómo se comporta el material bajo el calor. Dos propiedades clave — la temperatura de transición vítrea y el punto de fusión — determinan cómo el PLA se ablanda, se funde y se solidifica durante la impresión.
Temperatura de transición vítrea del PLA
La temperatura de transición vítrea del PLA se sitúa entre 60 °C y 65 °C. A partir de este punto, el material pasa de un estado rígido a uno más flexible y gomoso. Las piezas impresas en PLA comienzan a deformarse a esta temperatura, por lo que no son adecuadas para aplicaciones expuestas al calor, como el interior de un coche al sol. Comprender esta propiedad es clave cuando se requiere estabilidad térmica. El recocido (annealing) — calentar la pieza hasta unos 90 °C y enfriarla lentamente — puede mejorar la resistencia al calor.
Temperatura de fusión del PLA
El PLA se funde entre 150 °C y 180 °C, siendo 175 °C una referencia común. En este punto, el material pasa completamente de sólido a líquido. La temperatura de impresión suele ser algo más alta para facilitar la extrusión.
Fuentes como Wikipedia y 3D Insider coinciden en este rango y señalan que los aditivos o colorantes pueden aumentar ligeramente la temperatura de fusión. En la práctica, la temperatura de impresión suele ajustarse entre 190 °C y 220 °C.
Ajustes del ventilador de enfriamiento para PLA
Una buena refrigeración es fundamental en la impresión con PLA, ya que afecta directamente a la calidad, el acabado superficial y el rendimiento en voladizos y puentes.
- Primeras 1–2 capas: Desactivar el ventilador para asegurar una buena adhesión a la cama.
- Capas restantes: Activar el ventilador al 100 % para solidificar rápidamente las capas y mejorar los detalles.
Consejos para optimizar la impresión en PLA
Para obtener los mejores resultados con PLA, ten en cuenta los siguientes consejos:
- Sigue las recomendaciones del fabricante: Empieza con los ajustes de temperatura indicados por el fabricante para el filamento.
- Imprime una torre de temperatura: Imprime una torre de temperatura para probar y comprobar las temperaturas de la boquilla en intervalos de 5 °C a 10 °C, con el fin de encontrar la temperatura óptima para tu material, minimizando el efecto de hilos y maximizando la resistencia.
- Nivele y limpie la base: Nivele la placa de impresión y elimine el polvo o la grasa de su superficie; límpiela con agua jabonosa para lograr una adhesión óptima.
- Utilice adhesivos si es necesario: Para bases no calefactadas o impresiones difíciles, aplique barra de pegamento, laca para el pelo o cinta azul de pintor para mejorar la adhesión.
- Ajusta la velocidad de impresión y la refrigeración: utiliza velocidades de impresión de 40-60 mm/s para impresoras estándar, tal y como recomienda FormFutura, y mantén el ventilador de refrigeración activado para evitar el sobrecalentamiento y mejorar los puentes.
- Controla los factores ambientales: evita las corrientes de aire y mantén una temperatura ambiente constante (entre 22 °C y 30 °C) para evitar la deformación, especialmente en recintos cerrados.
Preguntas frecuentes sobre la temperatura de impresión del PLA
1. ¿Por qué mi PLA genera stringing incluso a bajas temperaturas?
Si tu PLA presenta stringing incluso a temperaturas bajas, probablemente se deba a otros factores además del calor. El stringing ocurre cuando se forman finos hilos de plástico al mover la boquilla. Aunque bajar la temperatura suele ayudar, también pueden influir otros aspectos:
- Revisa los ajustes de retracción, ya que pueden necesitar ajuste para retraer correctamente el filamento.
- Asegúrate de que el filamento no esté viejo o húmedo, ya que esto provoca goteo.
Limpia la boquilla para eliminar obstrucciones que causen extrusión irregular.
2. ¿Qué hago si el PLA no se adhiere a la cama?
Una mala adhesión puede arruinar la impresión. Prueba lo siguiente:
- Verifica que la cama esté bien nivelada.
- Ajusta la temperatura de la cama a 50–60 °C y la boquilla de la primera capa a 205–210 °C.
- Usa adhesivos como barra de pegamento o laca si es necesario, especialmente sin cama caliente.
- Limpia la superficie con agua y jabón para eliminar residuos.
- Ajusta el Z-offset para asegurar la altura correcta de la boquilla en la primera capa.
Conclusión
Tener la temperatura de impresión del PLA correctamente ajustada puede marcar la diferencia entre una impresión fallida y una perfecta. En general, se recomienda una temperatura de boquilla de 190–220 °C y una temperatura de cama de 50–60 °C, aunque cada impresora y tipo de filamento puede comportarse ligeramente distinto. No dudes en experimentar con torres de temperatura y seguir siempre las recomendaciones del fabricante del filamento.
Relacionado

¿Por qué elegir entre velocidad y detalle? Impresión multiboquilla con K3

Boquilla de impresora 3D atascada: causas y soluciones

Cómo limpiar una boquilla de impresora 3D: desatasco y mantenimiento
