
Configuración de filamento Creality K2 Plus para mejores impresiones
La Creality K2 Plus lleva más de un año en el mercado. Como impresora 3D de alta velocidad, cuenta con un amplio volumen de impresión de 350 × 350 × 350 mm, lo que la convierte en una opción ideal para profesionales y pequeños fabricantes. Su capacidad de impresión multicolor aporta mayor flexibilidad en proyectos grandes y complejos.
Para lograr una calidad de impresión óptima, es fundamental configurar correctamente los parámetros del filamento, como la temperatura de la boquilla, la cama caliente y el sistema de refrigeración. Cada material requiere ajustes específicos.
Esta guía ofrece configuraciones de filamento recomendadas para la K2 Plus, ayudando a trabajar de forma eficiente con distintos materiales y a obtener resultados de impresión 3D de alta calidad.
Configuración de filamento recomendada para K2 Plus
| Parameter | Hyper PLA | ENDER FAST PLA | Hyper ABS | Hyper PLA-CF | HP ASA | Hyper PETG | HP-TPU | CR-TPU | CR-PETG | CR-ABS | CR-PLA | CR-Silk |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Nozzle Temp (℃) | 220 | 220 | 260 | 220 | 260 | 240 | 220 | 220 | 240 | 260 | 220 | 220 |
| Hotbed Temp (℃) | 50 | 50 | 80 | 50 | 90 | 70 | 40 | 40 | 70 | 100 | 50 | 50 |
| Cavity Temp (℃) | 35 | 35 | 50 | 35 | 50 | 35 | 35 | 35 | 35 | 60 | 35 | 35 |
| Pressure Advance | 0.04 | 0.04 | 0.03 | 0.04 | 0.04 | 0.05 | 0.4 | 0.34 | 0.07 | 0.04 | 0.04 | 0.04 |
| Maximum Volume Velocity (mm³/s) | 23 | 23 | 23 | 23 | 14 | 23 | 3 | 2 | 12 | 18 | 18 | 10 |
| Flow Ratio | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 0.98 | 1 | 1.02 | 0.95 | 0.95 | 0.95 | 0.95 |
| Cooling Fan (Min/Max) % | 100/100 | 100/100 | 10/60 | 100/100 | 10/40 | 40/80 | 100/100 | 100/100 | 40/80 | 10/60 | 100/100 | 100/100 |
| (Min/Max) Layer Time (s) | 100/4 | 100/6 | 30/12 | 100/8 | 40/10 | 30/8 | 100/8 | 100/8 | 30/8 | 30/12 | 100/4 | 100/4 |
| Cooling Overhang Threshold Value (%) | 50 | 50 | 25 | 50 | 25 | 25 | 95 | 95 | 25 | 25 | 50 | 50 |
| Overhang Fan Speed (%) | 100 | 100 | 80 | 100 | 100 | 100 | 100 | 100 | 100 | 80 | 100 | 100 |
| Parameter | CR-PLA Matte | CR-PLA Fluo | EN PLA+ | Generic PLA | Generic ABS | Generic TPU | Generic PETG | Generic Silk | Generic HIPS | Generic PC | Generic ASA |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Nozzle Temp (℃) | 220 | 220 | 220 | 220 | 260 | 220 | 240 | 220 | 240 | 260 | 260 |
| Hotbed Temp (℃) | 50 | 50 | 50 | 50 | 100 | 40 | 70 | 50 | 100 | 110 | 90 |
| Cavity Temp (℃) | 35 | 35 | 35 | 35 | 50 | 35 | 35 | 35 | 50 | 50 | 50 |
| Pressure Advance | 0.04 | 0.04 | 0.04 | 0.04 | 0.06 | 0.3 | 0.1 | 0.04 | 0.05 | 0.03 | 0.04 |
| Maximum Volume Velocity (mm³/s) | 18 | 18 | 14 | 14 | 16 | 2 | 9 | 8 | 10 | 18 | 14 |
| Flow Ratio | 0.95 | 0.95 | 0.95 | 0.95 | 0.95 | 1 | 0.95 | 0.98 | 0.95 | 0.95 | 0.95 |
| Cooling Fan (Min/Max) % | 100/100 | 100/100 | 100/100 | 100/100 | 10/60 | 100/100 | 40/80 | 100/100 | 30/80 | 10/60 | 10/70 |
| (Min/Max) Layer Time (s) | 100/4 | 100/4 | 100/4 | 100/6 | 30/12 | 100/8 | 30/8 | 80/8 | 30/10 | 30/12 | 40/8 |
| Cooling Overhang Threshold Value (%) | 50 | 50 | 50 | 50 | 25 | 95 | 25 | 50 | 10 | 25 | 25 |
| Overhang Fan Speed (%) | 100 | 100 | 100 | 100 | 80 | 100 | 90 | 100 | 80 | 80 | 80 |
Precauciones
1. Proceso de secado
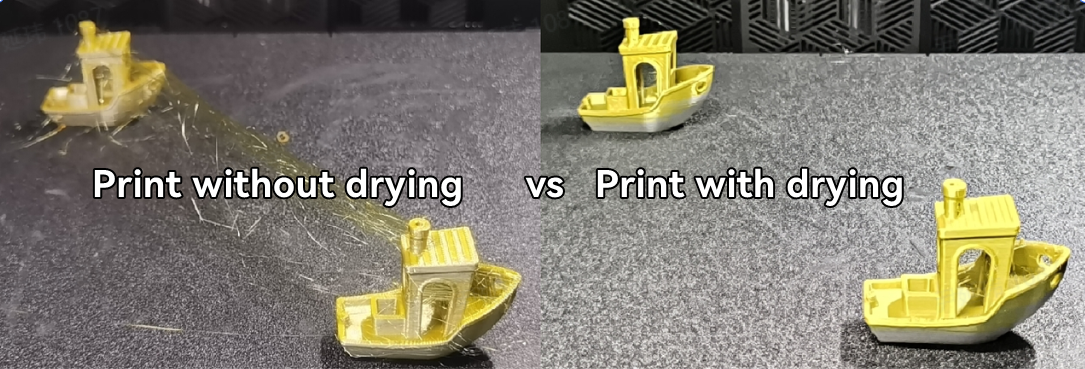
Asegúrese de que los filamentos estén secos antes y durante la impresión para mejorar la calidad, especialmente en materiales como PETG, TPU, CR-Silk, CR-PLA Matte, ENDER FAST PLA y PA (nylon). Para conocer los pasos detallados de secado, consulte la guía de secado de filamentos de Creality. Un secado adecuado evita defectos relacionados con la humedad y mejora el rendimiento general de impresión.
2. Prevención de deformaciones y grietas
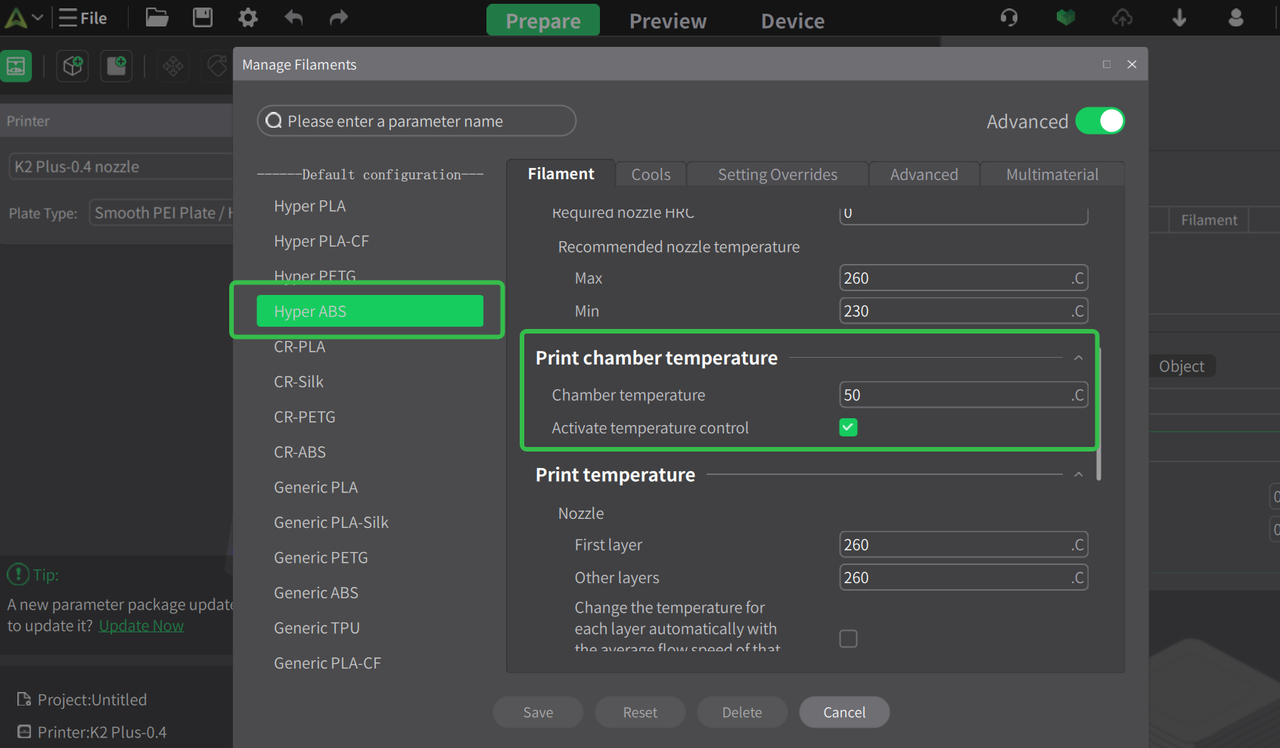
Materiales como ABS, ASA, PC y PA son propensos a deformarse y agrietarse debido a sus propiedades. Para reducir estos problemas, utilice un calentamiento de cámara adecuado (50–60 °C) y mantenga cerrada la tapa superior y la puerta frontal durante la impresión. El software Creality Print incluye configuraciones predeterminadas con calentamiento de cámara para estos materiales.
3. Manejo del filamento TPU
Evite utilizar TPU con el Creality CFS, ya que su flexibilidad puede causar problemas de alimentación.
Los filamentos con una dureza inferior a 85A (por ejemplo, 80A o 75A) son demasiado blandos para las impresoras Creality y pueden provocar fallos de extrusión u obstrucciones en la boquilla.
Evite imprimir TPU directamente a través del tubo de PTFE para reducir la resistencia y mejorar la estabilidad de impresión.
4. Materiales reforzados con fibra de carbono
Para materiales CF como PA-CF, PAHT-CF y PET-CF:
Utilice una boquilla superior a 0,2 mm para evitar obstrucciones. Se recomienda una boquilla de 0,6 mm para lograr un equilibrio entre precisión y fiabilidad.
Configure la temperatura de la boquilla entre 280 y 300 °C y límpiela con una aguja antes y después de su uso.
Un mantenimiento regular ayuda a prevenir obstrucciones al cambiar entre filamentos CF y filamentos estándar.
5. Configuración de filamentos predeterminada
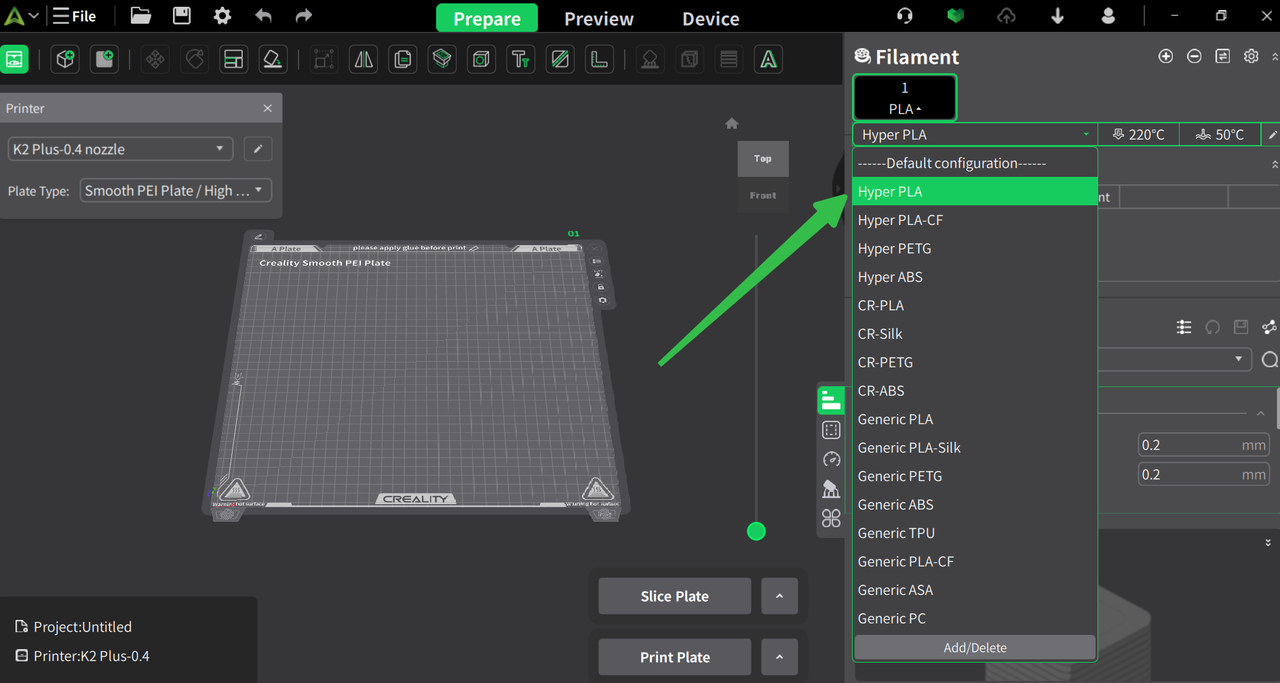
Aproveche los parámetros integrados en CrealityPrint para obtener un rendimiento óptimo. Más de 40 tipos de filamento están preconfigurados. Si su filamento no aparece en la lista, seleccione el perfil más cercano.
Escenarios de parámetros:
Estándar (0,20 mm): Equilibrio entre calidad y eficiencia, ideal para la mayoría de las impresiones.
Fino (0,08/0,12/0,16 mm): Mayor calidad con tiempos de impresión más largos, no recomendado para modelos grandes multicolor.
Rápido (0,24/0,28 mm): Impresiones más rápidas con menor calidad y capas más visibles.
Conclusión
Al utilizar los ajustes de filamento recomendados, los usuarios pueden aprovechar al máximo el potencial de la Creality K2 Plus. Una correcta configuración de parámetros mejora la calidad y la fiabilidad de impresión, al tiempo que garantiza un rendimiento constante con una amplia variedad de materiales, incluso en aplicaciones de impresión 3D exigentes.
Relacionado

¿Por qué elegir entre velocidad y detalle? Impresión multiboquilla con K3

Boquilla de impresora 3D atascada: causas y soluciones

Cómo limpiar una boquilla de impresora 3D: desatasco y mantenimiento
